Introdução:
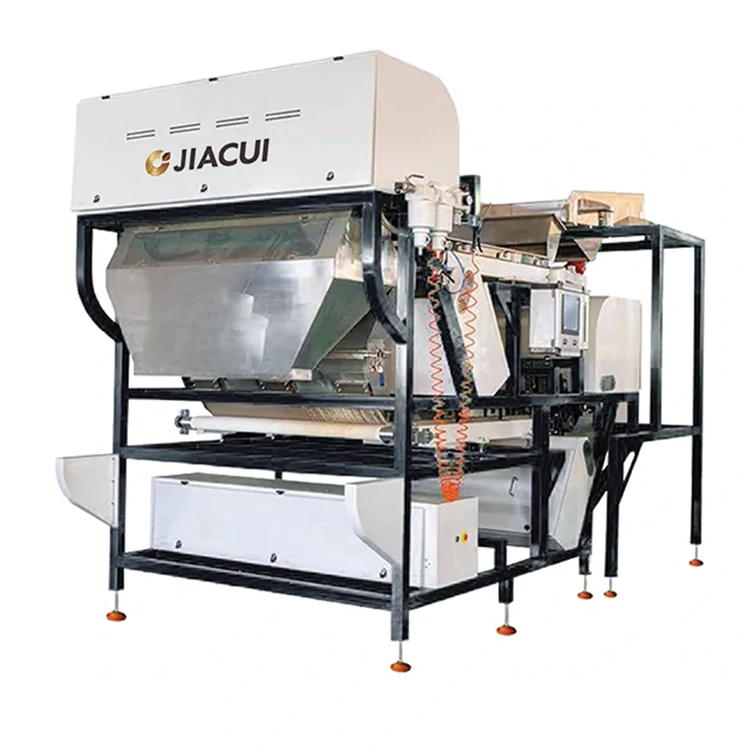
Em hoje's competitivo cenário de manufatura, eficiência, precisão e controle de qualidade são inegociáveis. Fábricas que não adotam tecnologia de ponta correm o risco de ficarem para trás. Uma solução transformadora causando onda em várias indústrias é **classificadores de cores automáticos inteligentes**. Essas máquinas avançadas não são apenas uma ferramenta—they são um investimento estratégico que pode simplificar operações, reduzir desperdício e aumentar significativamente a lucratividade.
Este artigo aborda profundamente como a atualização da sua fábrica com classificadores automáticos inteligentes de cores pode revolutionizar sua linha de produção, responder a perguntas comuns e oferecer insights práticos para líderes de negócios.
O que são Separadores de Cor Automatizados Inteligentes?
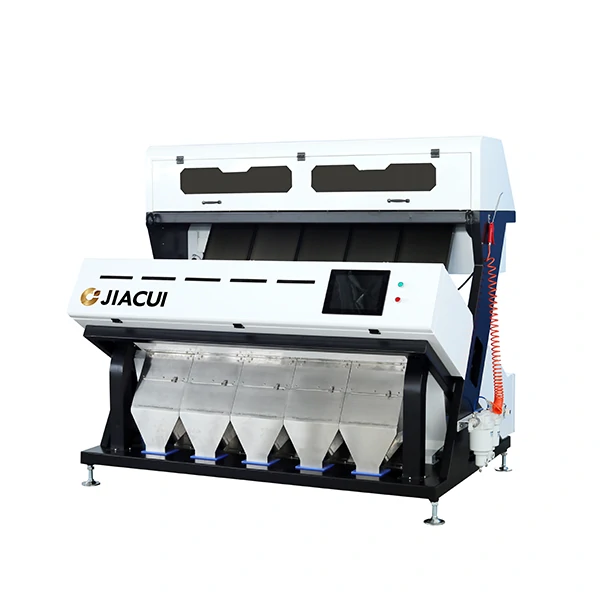
Classificadores automáticos de cor inteligentes são máquinas sofisticadas projetadas para separar produtos com base na cor, tamanho e qualidade, usando sensores ópticos avançados, reconhecimento de imagem alimentado por IA e sistemas de ejeção precisos. Comumente usados em **processamento de alimentos, agricultura, reciclagem e manufatura**, esses sistemas reduzem drasticamente o erro humano, melhoram a qualidade e economizam tempo.
Principais Recursos:
Precisão alimentada por IA: Detecta variações de cor subtis.
Operação de alta velocidade: Capaz de processar milhares de unidades por minuto.
Eficiência energética: Redução de custos operacionais através do uso otimizado.
Interfaces amigáveis ao usuário: Calibração fácil e intervenção manual mínima.

Benefícios de Atualização para Separadores de Cor Inteligentes Automáticos
1. Aumentar a Eficiência da Produção em 30-50%
Fábricas que adotam tecnologia de classificação automática relatam aumentos na produtividade de **30% a 50%**. Ao eliminar gargalos de classificação manual, sua linha de produção se move mais rápido, de forma consistente e com o mínimo de tempo de inatividade.
2. Reduzir o desperdício e maximizar a renda
A classificação manual inevitavelmente permite que produtos defeituosos ou inconsistentes passem. Classificadores de cores inteligentes podem **identificar até mesmo defeitos menores**, reduzindo o desperdício e melhorando a qualidade geral do produto. Para produtores de alimentos, isso pode significar umaumento de 10-20% na produção vendável, impactando diretamente a lucratividade.
3. Melhorar a Consistência do Produto e a Reputação da Marca
Saída consistentemente de alta qualidade constrói confiança com os clientes. Separadores de cores automatizados garantem uniformidade entre as lotes, aprimorando a reputação da sua marca e potencialmente levando a preços premium.
4. Custos de Mão de Obra Inferiores e Riscos de Segurança
Substituindo o trabalho tedioso, repetitivo de classificação por sistemas automatizados reduz os custos de mão de obra, ao mesmo tempo em que mitigam erros humanos e lesões no local de trabalho. Os funcionários podem se concentrar em tarefas de maior valor, otimizando a eficiência operacional.
5. Análise em Tempo Real e Decisões Baseadas em Dados
Classificadores inteligentes modernos geralmente incluem painéis de monitoramento em tempo real. Empresas podem rastrear métricas de produção, taxas de defeitos e eficiência operacional para tomar decisões baseadas em dados, identificar tendências e prever a demanda com mais precisão.
Perguntas Frequentes Sobre Classificadores de Cor Automatizados Inteligentes
Como Funcionam os Classificadores de Cor Inteligentes?
Classificadores de cores inteligentes utilizam uma combinação de **câmeras, sensores e algoritmos de IA para detectar cores, tamanhos e anormalidades de textura. Itens defeituosos são ejetados usando jatos de ar precisos. Este processo éaté 100 vezes mais rápido e preciso do que a classificação manual, tornando-o ideal para operações industriais em grande escala.Quais Indústrias Beneficiam Mais?
Enquanto principalmente usado emprocessamento de alimentos para grãos, nozes e grãos de café, classificadores de cores inteligentes estão sendo adotados cada vez mais em:
1.Plantas de reciclagem(classificação de plástico e vidro)
2.Agricultura(classificação de sementes e frutas)
3.Fármacos(inspeção de cápsula)
4.Manufatura(garantia de qualidade de componente pequeno)
Qual é o ROI de atualização para classificação automatizada?
Investir em classificadores de cor automatizados inteligentes geralmentepaga-se dentro de 12-24 meses. Fatores que influenciam o ROI incluem volume de produção, redução da taxa de defeitos e economia de mão de obra. Empresas geralmente relatam umaumento de 5–15% nas margens de lucroapós a implementação.
São classificadores de cores inteligentes difíceis de manter?
De modo algum. Sistemas modernos são projetados paramanutenção mínima, com recursos como sensores de limpeza automática e calibração intuitiva. A maioria dos fornecedores oferece contratos de serviço contínuo para garantir operação contínua.
Os sistemas podem integrar com linhas de produção existentes?
Sim. Classificadores de cor inteligentes são projetados paraintegrar-se sem problemas com sistemas de transporte e processamento atuais, permitindo que as empresas atualizem sem paradas longas ou redesenho custoso.
Como Selecionar o Sorter Inteligente Automático Correto
Escolher o classificador correto requer avaliação cuidadosa de:
1. **Capacidade de volume de transito:** Ajuste a velocidade da máquina com o volume de produção.
2. **Precisão de deteção:** Garanta que ela identifique defeitos sutis.
3. **Opções de personalização:** Algumas máquinas permitem parâmetros de classificação ajustáveis.
4. **Serviço e suporte:** Escolha fornecedores com forte suporte pós-venda.
5. **Eficiência energética:** Reduza custos operacionais a longo prazo.
Conclusão
Aprimorando sua fábrica com separadores de cores automatizados e inteligentes já não é um luxo — é uma necessidade para empresas que buscam se manter competitivas. Ao **aumentar a eficiência, reduzir o desperdício, garantir a consistência do produto e aumentar o ROI**, essas máquinas avançadas transformam as operações industriais.
Investir em separadores de cores inteligentes permite que as fábricas foquem na **inovação, crescimento e qualidade**, em vez de processos manuais tediosos. Tomar a decisão hoje para garantir a viabilidade da sua linha de produção e manter uma vantagem competitiva.
10 Tags:
classificador de cores inteligente, classificador de cores automatizado, máquinas de separação industrial, eficiência da fábrica, tecnologia de classificação por IA, automação de produção, máquinas de controle de qualidade, automação de processamento de alimentos, reduzir desperdício, atualização da fábrica
5 Tags Longtail:
classificadores de cores automatizados e inteligentes para fábricas, classificador de cores industrial alimentado por IA, máquina de classificação de cores de alta velocidade, ROI de classificador de cores industrial, sistemas de classificação de alimentos automatizados