
A detecção é o que chama a atenção em todas as conversas de vendas. Câmeras, sensores e algoritmos de IA são o que os fornecedores apresentam, e é isso que os compradores comparam. Mas o componente que determina a quantidade de produto bom que você consegue reter é aquele que ninguém fotografa: o sistema de ejeção.
Uma classificadora que identifica todos os defeitos com perfeição, mas depois os remove de forma descuidada, destruirá mais valor do que uma que deixe passar alguns. Essa é a parte da máquina que transforma fisicamente uma decisão em rendimento, e é nela que a precisão e o carry-over são finalmente definidos.
Compreender a cadeia de ejeção também lhe dá uma orientação prática antes da compra: quais perguntas fazer, qual compressor incluir no orçamento e por que duas máquinas com câmeras idênticas podem produzir resultados muito diferentes no mesmo produto.
O que acontece nos milissegundos após uma decisão
Assim que o processador marca uma partícula para rejeição, a sequência física é fixa e rápida.
O sistema já conhece a posição, a velocidade e a trajetória prevista da partícula, pois o estágio de alimentação lançou cada peça a uma velocidade conhecida a partir de um ponto conhecido. Ele calcula quais bicos estarão adjacentes àquela partícula quando ela atingir o ponto de ejeção e em que instante. Em seguida, ocorre um atraso cronometrado com precisão — normalmente de 5 a 30 milissegundos, dependendo da velocidade da esteira ou da rampa — e as válvulas selecionadas se abrem.
Cada válvula permanece aberta por aproximadamente 5 a 20 milissegundos, liberando um pulso de ar comprimido à pressão de trabalho que atinge a partícula e a desvia de sua trajetória natural para a rampa de rejeição. O produto bom, que não é atingido por nada, segue sem interrupção para o fluxo de aceitação.
Duas conclusões decorrem dessa sequência. Todo o processo é uma questão de tempo, não de força. E cada milissegundo de erro se traduz diretamente na não detecção de um defeito ou na perda de uma partícula boa.
Válvulas solenóides: o limite de tempo de resposta
A válvula é o componente mecânico de movimento mais rápido da máquina, e sua especificação é a que mais importa.
As válvulas de classificação industrial são classificadas pelo tempo de abertura e fechamento. As configurações publicadas para classificadoras ópticas de alimentos indicam menos de 1 ms para um ciclo completo de abertura e fechamento, com as válvulas ejetoras dedicadas mais rápidas atingindo aproximadamente 0,5–0,6 ms. Em termos de frequência, isso suporta operação de até 300 Hz, e aplicações exigentes com grãos levam as válvulas a mais de 1.200 ciclos por segundo.
Conseguir que uma válvula se abra tão rapidamente não é uma tarefa trivial de engenharia, e a solução padrão é esclarecedora. Essas válvulas utilizam um acionamento de dupla tensão: uma alta tensão é aplicada por uma fração de milissegundo para abrir a válvula instantaneamente; em seguida, ela é imediatamente reduzida para uma baixa tensão de manutenção que simplesmente a mantém aberta. Sem esse segundo estágio, a bobina superaqueceria de forma catastrófica nas frequências de classificação; com ele, o consumo de energia e a geração de calor permanecem controláveis durante o funcionamento contínuo.
A vida útil é a outra especificação que vale a pena verificar. As válvulas ejetoras padrão do mercado são normalmente classificadas para 100 a 500 milhões de acionamentos, com a variação dependendo fortemente das condições operacionais e — fundamentalmente — da qualidade do ar.
Espaçamento entre bicos: adequação do equipamento ao tamanho das partículas
O espaçamento entre bicos é o parâmetro mais negligenciado na indústria e deve ser escolhido com base no tamanho das partículas, não no preço.
Configurações publicadas de separadores de alimentos utilizam um espaçamento entre válvulas ejetoras de 4 a 8 mm, resultando em 128 a 512 válvulas ao longo da largura de trabalho. Máquinas baseadas em correias normalmente operam com espaçamentos maiores, na faixa de 6 a 12 mm; um separador de dois metros de largura, portanto, possui entre 170 e 330 válvulas individuais, cada uma capaz de disparar de 200 a 400 vezes por segundo.
A lógica de seleção é simples:
- Espaçamento denso para partículas pequenas. Arroz, gergelim e chá em pó precisam de um bico próximo o suficiente ao alvo para que o jato de ar não se disperse antes de chegar ao destino. Se o espaçamento for muito grande, as partículas pequenas saem da área de ação do jato.
- Espaçamento maior para partículas grandes. Nozes inteiras, grãos de café e fragmentos de minério são pesados o suficiente para que um espaçamento amplo seja suficiente, e menos válvulas significam menor consumo de ar e muito menos manutenção.
Uma consequência prática: uma máquina otimizada para arroz será superdimensionada e exigirá manutenção excessiva ao processar nozes, e uma máquina otimizada para nozes terá desempenho inferior ao processar gergelim. É exatamente por isso que o material deve ser especificado antes da configuração.
Fornecimento de ar: pressão, volume e qualidade
O ar comprimido é o maior custo operacional controlável em uma planta de classificação e é a causa mais comum de falhas de classificação que são erroneamente diagnosticadas como problemas eletrônicos.
Pressão. Os sistemas de ejeção operam na faixa de 2 a 6 bar, com algumas configurações chegando a 7 bar. Máquinas com calhas grandes podem consumir até 6,5 m³/min a 0,5–0,8 MPa.
Volume. Um dado útil para o planejamento: uma classificadora de dois metros com 80% de carga consome aproximadamente 3.000–6.000 metros cúbicos normais por hora a 6 bar, o que equivale a 20–40 kW de carga elétrica contínua do compressor. Classificadoras ópticas de alimentos menores são especificadas para 300–1.200 Nl/min em rejeição total. No que diz respeito ao compressor em si, a prática de manuseio de grãos varia de cerca de 15 HP para máquinas pequenas a 40 HP para grandes unidades com múltiplas calhas.
Essa carga do compressor deve ser considerada no seu orçamento operacional e no projeto elétrico, e não como uma consideração de última hora.
Qualidade. É daí que se originam a maioria dos problemas em campo. O suprimento de ar deve ser livre de óleo, seco e filtrado. A umidade ou a contaminação por óleo obstruem os orifícios dos solenóides e fazem com que as válvulas emperrem ou não abram completamente; em fábricas costeiras úmidas, um secador de ar na linha de alimentação do ejetor não é opcional. A arquitetura recomendada é um compressor de parafuso livre de óleo com secador e filtragem, alimentando um tanque acumulador que mantém um volume de reserva para picos de demanda, com um regulador de pressão mantendo cada jato na mesma pressão, independentemente das flutuações da fábrica.
Adaptação da vazão da válvula ao material
O dimensionamento da válvula é expresso como vazão, e a tabela de correspondência é uma das orientações de seleção mais úteis disponíveis:
| Classe do material | Exemplos | Vazão típica da válvula |
|---|---|---|
| Pequeno e leve | Gergelim, quinoa, folhas finas de chá | 40–300 L/min |
| Médio | Arroz, trigo, feijão, pequenos pellets | 400–1.000 L/min |
| Grandes e pesados | Nozes inteiras, café, minério, flocos grandes de plástico | 2.000–4.000 L/min |
O raciocínio se baseia no momento. Uma semente de gergelim e um caroço de caju diferem em massa por ordens de magnitude, e o jato de ar deve ser dimensionado para mover o alvo longe o suficiente para passar pelo separador, sem ser tão potente a ponto de atingir o produto vizinho.
De onde realmente vêm as falhas de ejeção
Quando a qualidade da classificação se deteriora, o sistema de ejeção é o primeiro lugar a ser verificado, e as causas geralmente são banais:
- Válvulas desgastadas ou lentas. À medida que as bobinas e molas envelhecem, o tempo de resposta aumenta. A válvula ainda aciona, mas com atraso — de modo que o jato chega atrás do alvo. Isso se manifesta como uma queda na eficiência de rejeição, em vez de uma falha óbvia.
- Vazamentos de ar comprimido. Um coletor com vazamento priva as válvulas de ar, e elas não acionam com a força necessária. A pureza cai, e o sintoma se assemelha a um problema de detecção.
- Ar contaminado. Óleo ou umidade no suprimento obstruem progressivamente os orifícios.
- Obstrução do bico. Produtos carregados de poeira ou pegajosos se acumulam na ponta do bico, principalmente em aplicações minerais e de reciclagem.
- Duração incorreta do pulso. Se for muito curta, os alvos sobrevivem; se for muito longa, você atinge alvos vizinhos inocentes.
- Calibração incorreta da janela de temporização. O atraso entre a varredura e a ejeção deve acompanhar a velocidade real do produto. Se a taxa de alimentação mudar e o modelo de temporização não acompanhar, os alvos serão totalmente perdidos.
Ajustando o equilíbrio: rejeição versus arrastamento
O único ajuste com maior impacto econômico é a duração da abertura da válvula, e trata-se de uma relação direta.
Pulsos curtos economizam ar e poupam o produto vizinho, mas alvos leves ou marginais podem não ser desviados o suficiente e cair no fluxo de produtos bons. Pulsos mais longos garantem a remoção de tudo o que é alvo, mas o jato é mais amplo que o alvo e leva consigo o produto bom.
Esse equilíbrio é a origem mecânica do arrastamento — a proporção entre produto bom e defeito genuíno na corrente de rejeitados. É por isso que uma máquina ajustada para “remover absolutamente tudo” pode ser a máquina mais cara que você possui, e por que o alvo correto é um ótimo econômico, em vez da rejeição máxima. Abordamos o lado do diagnóstico em detalhes em Por que sua classificadora rejeita produtos bons.
Especificação de um sistema de ejeção: a lista de verificação
Antes de assinar o contrato, vale a pena fazer estas perguntas, pois elas diferenciam uma máquina configurada de uma simplesmente montada:
- Tempo de resposta da válvula — inferior a 1 ms, com a frequência nominal especificada?
- Espaçamento entre bicos — adequado à minha menor partícula ou ao padrão do fornecedor?
- Número de válvulas — adequado em toda a largura de trabalho?
- Classe de vazão — adequada à massa do meu material?
- Consumo de ar — indicado em Nl/min ou m³/min a uma pressão especificada, para que eu possa dimensionar um compressor?
- Requisito de qualidade do ar — quais filtragem e secagem são especificadas, e elas estão incluídas?
- Reserva e regulação — há tanque acumulador e regulador de pressão?
- Política de peças de reposição — as válvulas são consumíveis em determinado prazo. Qual é o prazo de entrega e o preço?
O que isso significa nas máquinas JIACUI
A ejeção é configurada por máquina seguindo a mesma lógica do restante da construção: o passo do bico e a classe de vazão da válvula são selecionados para o material alvo, e não calculados como média da linha de produtos.
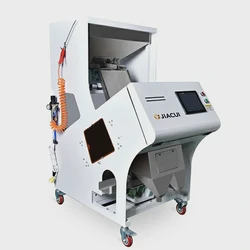
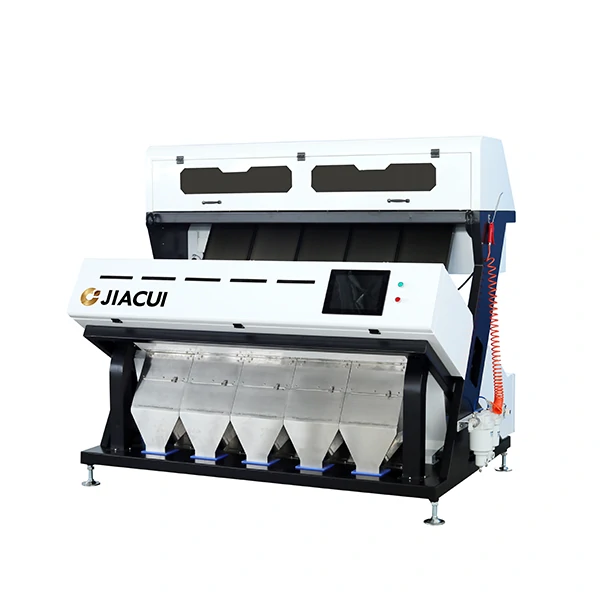
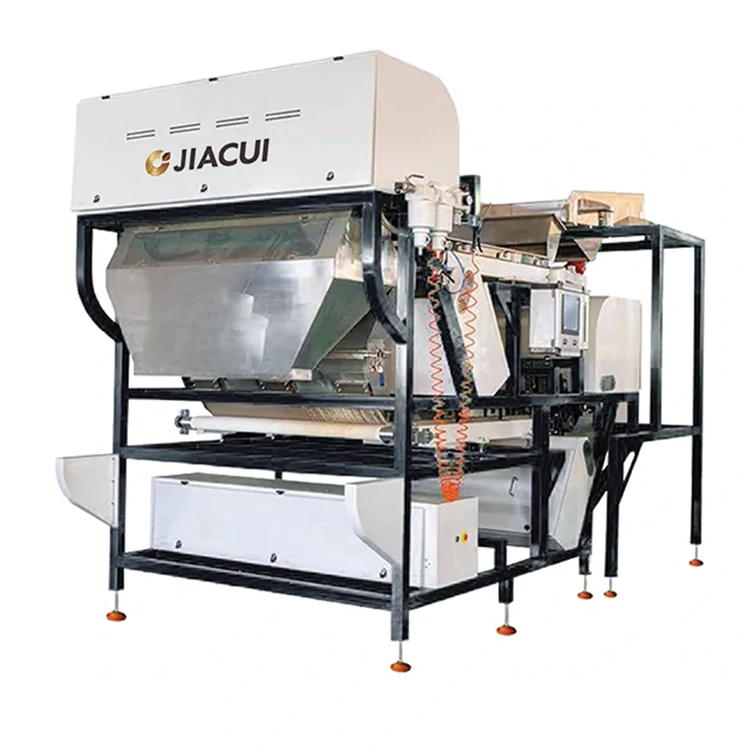
A gama de calhas vai desde o compacto CS-QB16, com capacidade de 20 a 100 kg/h, passando pelo CS-HA32, CS-4A e CS-5A, até o CS-7A, com capacidade de 6 a 12 T/h, com máquinas de correia — CS-LA300, CS-LA600, CS-LA1200 e o modelo de dois andares CS-LA1200D — para produtos que devem ser transportados na horizontal. Vale ressaltar aqui a configuração de dois andares: ela permite uma segunda passagem de classificação na corrente de rejeitados, o que constitui a maneira mecânica de recuperar o produto bom que foi transportado acidentalmente na primeira passagem.
Em toda a linha, a referência publicada é uma precisão de classificação ≥99%, medida em arroz polido do tipo japonica com cerca de 2% de impurezas. Especificamos essa condição porque um valor de precisão sem ela não é uma especificação que se possa comparar.
Perguntas frequentes
Por que meu classificador apresenta pior desempenho à tarde?
Geralmente, calor e poeira, nessa ordem. As variações da temperatura ambiente afetam a densidade do ar e a potência da lâmpada, e a poeira na janela de visualização atenua a iluminação progressivamente ao longo de um turno. Se a queda for repentina, em vez de gradual, suspeite primeiro do suprimento de ar comprimido.
Como posso saber se uma válvula está com defeito?
Uma válvula em bom estado aciona com precisão; uma com defeito fica lenta e seu tempo de resposta aumenta, fazendo com que a ejeção ocorra com atraso. O teste prático consiste em medir a eficiência de resíduos e de rejeição em conjunto ao longo do tempo — um problema na válvula altera ambas, em direções opostas.
Posso simplesmente aumentar a pressão do ar para melhorar a classificação?
Somente até a pressão para a qual o sistema foi projetado. Acima da especificação, você aumenta o consumo de ar, acelera o desgaste da válvula e amplia o jato efetivo, o que aumenta o arrastamento. O ganho na rejeição geralmente é compensado várias vezes pela perda de produto bom.
Um compressor maior é melhor?
Não necessariamente — um compressor superdimensionado que opera em ciclos curtos desperdiça energia e fornece pressão menos estável. Dimensioná-lo de acordo com o consumo indicado mais uma margem razoável e priorizar a secagem e a filtragem em detrimento da capacidade bruta.
As máquinas com esteira e com rampa precisam de configurações de ejeção diferentes?
Sim, porque a trajetória do produto difere. Uma máquina com correia lança o produto em uma trajetória parabólica fixa a partir de um ponto conhecido; uma máquina com calha de queda livre faz com que o produto acelere sob a ação da gravidade. O modelo de temporização de varredura para ejeção e a geometria do bocal são definidos de acordo com isso.
Quanto devo reservar no orçamento para ar comprimido?
Use o consumo indicado pela classificadora na pressão de trabalho, some sua taxa de rejeição como fator de carga e converta para kW do compressor — para uma máquina de tamanho médio, isso normalmente representa uma carga elétrica contínua de 20 a 40 kW, o que é um item real no orçamento operacional. A modelagem completa de custos é abordada em “Retorno sobre o investimento (ROI) do classificador de cores e planejamento de capacidade”.