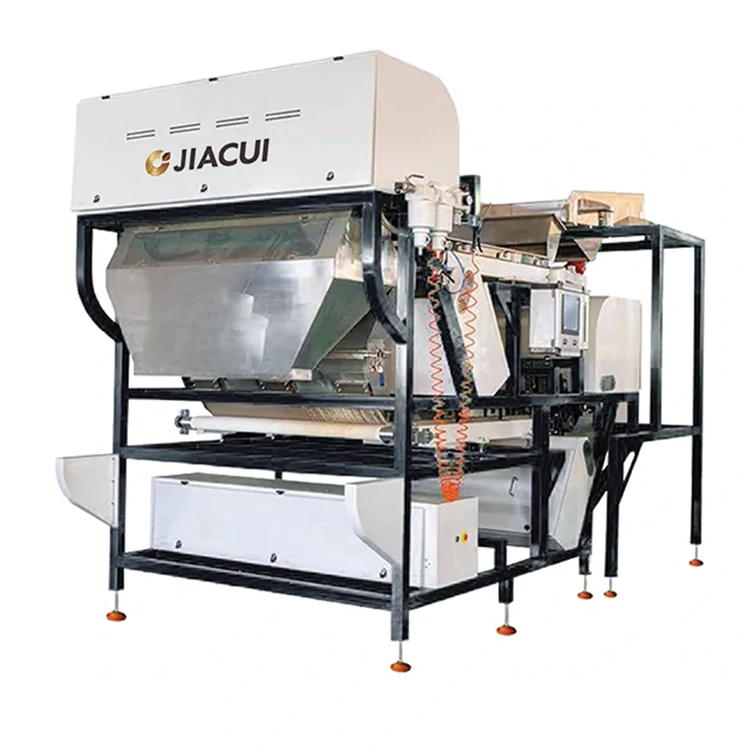

A rejeição excessiva — quando produtos aceitáveis são encaminhados para a linha de rejeição — é a reclamação mais comum que ouvimos dos processadores e a que causa maior prejuízo econômico. Ao contrário dos defeitos que passam despercebidos, que representam um risco à qualidade, as rejeições indevidas significam perda direta de receita, ocorrendo continuamente a cada hora em que a máquina está em operação.
A notícia encorajadora é que a rejeição excessiva raramente é um defeito da máquina. Geralmente, trata-se de um problema de configuração, apresentação ou manutenção e, portanto, em grande parte corrigível sem gastos de capital.
Este guia aborda as causas reais em ordem de probabilidade, com diagnósticos que você mesmo pode realizar em sua linha de produção.
Comece por aqui: quantifique o problema antes de alterar qualquer coisa
Não ajuste nada até conhecer sua linha de base. Vinte minutos com uma balança:
```
- Execute a produção com configurações e taxa de alimentação normais
- Colete os produtos rejeitados durante um período fixo — digamos, 10 minutos
- Pese-os
- Separe manualmente os defeitos reais dos produtos aceitáveis
- Pese ambas as frações
Índice de contaminação = produto aceitável na rejeição ÷ total de rejeitos ```
Isso funciona pelas mesmas razões pelas quais funciona como um KPI contínuo — não requer laboratório e responde diretamente a mudanças na configuração. Nosso guia de precisão aborda o método de medição com mais detalhes.
Registre o valor. Cada correção deve ser validada em relação a ele. Resista à tentação de alterar várias configurações de uma só vez — você não saberá qual alteração ajudou.
Causa 1: sensibilidade definida de forma excessivamente agressiva
A causa mais óbvia, e muitas vezes não a verdadeira, mas verifique-a primeiro, pois não custa nada.
Se os parâmetros foram definidos durante o comissionamento por alguém que buscava otimizar a remoção de defeitos — ou definidos uma vez por um operador que queria ter certeza de que nada escapasse —, você pode simplesmente estar operando com parâmetros mais restritivos do que a economia justifica.
Diagnóstico. Reduza a sensibilidade gradualmente e remça o carry-over após cada alteração. Observe atentamente a qualidade aceita à medida que você diminui a sensibilidade; encontre o ponto em que os defeitos que escapam começam a aumentar significativamente. Esse ponto de inflexão é o seu ponto ideal.
Contexto importante. Algum carry-over é normal e até mesmo desejável — o custo de alguns defeitos que escaparam. O objetivo não é o carry-over zero, e sim o custo total mínimo, equilibrando a perda de produto com as penalidades por defeitos:
``` Custo total = (defeitos que escaparam × penalidade por unidade) + (rejeições indevidas × preço de venda por unidade) ```
Em produtos de alto valor — amêndoas de caju, café torrado premium, nozes — o segundo termo predomina fortemente, portanto, priorize a proteção do rendimento. Em produtos de alto volume e margem estreita, o equilíbrio muda. Enquadramento econômico completo em nosso guia de ROI.
Causa 2: alimentação instável ou excessiva — a causa real mais comum
Essa é a causa mais frequentemente ignorada e, muitas vezes, a origem de todo o problema.
Quando as partículas chegam mais rápido do que conseguem se estabilizar em uma única camada, três coisas ruins acontecem simultaneamente:
- As unidades se sobrepõem, de modo que a câmera detecta uma superfície combinada em vez de unidades individuais,
- O material se agita, apresentando superfícies inconsistentes,
- Pequenos defeitos ficam ocultos, enquanto unidades aceitáveis são erroneamente consideradas erros maiores.
O resultado parece idêntico ao de “sensibilidade muito alta” — muitas rejeições falsas —, mas aumentar a sensibilidade é exatamente a resposta errada, já que o problema é a apresentação, não a avaliação.
Diagnósticos e correções:
| Verifique | Correção |
|---|---|
| Taxa de avanço como porcentagem da taxa nominal | Reduzir para 60–75% do máximo nominal |
| Amplitude de vibração do alimentador | Ajuste para estabilizar a cortina |
| Profundidade do material na rampa/correia | Se estiver muito profunda, causa acúmulo — reduza |
| Excesso ou falta de material a montante | Instale ou coloque em operação uma tremonha de compensação |
| Condição da superfície da calha | Acúmulo de resíduos interrompe o fluxo laminar — limpe |
A estabilidade da alimentação merece destaque. Máquinas que passam por falta de material e depois por excesso não conseguem apresentar um desempenho consistente, independentemente das configurações. Uma tremonha de compensação a montante geralmente resolve a instabilidade persistente de forma mais eficaz do que qualquer alteração de parâmetro.
Causa 3: óptica suja ou iluminação instável
A degradação óptica e o excesso de rejeição estão fortemente ligados, e essa é a segunda causa real mais comum.
Uma camada de poeira na janela da câmera dispersa a luz, reduzindo o contraste efetivo. Baixo contraste significa que variações naturais legítimas em seu produto começam a parecer sinais de defeito — de modo que a máquina rejeita unidades aceitáveis que antes aceitava.
A progressão é insidiosa: o desempenho diminui gradualmente, o carry-over aumenta lentamente e os operadores podem compensar ajustando a sensibilidade, o que piora ainda mais a situação.
Diagnósticos e soluções:
- Limpe todas as superfícies ópticas com panos e produtos aprovados que não soltem fiapos e, em seguida, meça novamente o carry-over. Em materiais empoeirados, isso por si só frequentemente restaura o valor de referência.
- Verifique a intensidade da iluminação. Os LEDs perdem intensidade gradualmente. Compare com os valores de comissionamento, caso tenham sido registrados.
- Verifique a limpeza da placa de referência/fundo — o desvio da referência altera todas as decisões subsequentes.
- Execute uma verificação pós-limpeza. Se a limpeza restaurar o desempenho, você identificou a causa e deve aumentar a frequência de limpeza.
Os detalhes da programação estão na lista de verificação de manutenção. Observe que café torrado, nozes e plástico geram óleos e poeira que sujam as ópticas muito mais rapidamente do que grãos limpos — operações que aplicam cronogramas de limpeza de linha de arroz a esses materiais apresentam desempenho abaixo do esperado rotineiramente.
Causa 4: problemas no ejetor — unidades vizinhas afetadas pelo jato
O comportamento do ejetor causa rejeições excessivas de maneiras que parecem misteriosas até serem compreendidas.
- O excesso de pressão de ar desvia não apenas o alvo, mas também as unidades vizinhas dentro do fluxo de ar.
- A resposta lenta da válvula aciona a ejeção com atraso, errando o alvo e afetando a unidade errada.
- Válvulas com vazamento criam turbulência contínua, perturbando o material próximo.
- O fornecimento inconsistente de ar torna a ejeção imprevisível, às vezes acionando desnecessariamente.
Diagnósticos e soluções:
| Verifique | Ação |
|---|---|
| Pressão de ar no coletor | Reduza ao mínimo que desvie de forma confiável as partículas-alvo |
| Qualidade do ar — umidade e óleo | Drenar os receptores, verificar os secadores, testar quanto à contaminação |
| Válvulas com vazamento audível | Escute no coletor com a linha em funcionamento; substitua as unidades com vazamento |
| Teste de resposta das válvulas | Teste os solenóides individualmente mensalmente; substitua as unidades lentas |
| Capacidade do reservatório | Certifique-se de que o volume seja adequado para o pico de disparo simultâneo |
Reduzir a pressão do ar costuma ser o ajuste de maior impacto disponível. Muitas linhas operam com pressão muito mais alta do que o necessário. Ajuste gradualmente para baixo, medindo novamente o carry-over e os defeitos escapados após cada etapa — normalmente você encontrará um excesso substancial.
O suprimento de ar também representa o maior custo operacional contínuo; portanto, essa correção melhora sua economia operacional em dois aspectos. Consulte a análise de consumo de energia.
Causa 5: variação legítima do produto não modelada
Às vezes, a máquina está funcionando corretamente, mas o modelo de variação aceitável está errado.
Todo produto natural varia. O material da safra nova difere do material armazenado. Uma origem ou variedade diferente altera a tonalidade e o tamanho. Um brilho superficial inesperado — comum no café torrado devido à migração de óleo e em algumas nozes — é interpretado como uma variação que a máquina não aprendeu a reconhecer.
Se a aparência do seu material mudou e os valores padrão nunca foram redefinidos, ocorrerá uma classificação incorreta.
Soluções:
- Restabeleça a linha de base de variação aceitável para o material atual, em vez de reutilizar uma configuração desatualizada.
- Armazene receitas por material e por safra e revalide-as a cada nova safra.
- Considere modelos de reconhecimento treinados. Sistemas que aprendem com muitos exemplos reais toleram a variação natural consideravelmente melhor do que abordagens de limiar único, e é exatamente por isso que eles são mais importantes no caso da castanha de caju e do café premium, onde a rejeição excessiva custa mais caro. Conhecimento técnico em aprendizado profundo de IA para classificação.
Causa 6: quebra mecânica disfarçada de classificação inadequada
Particularmente relevante em produtos frágeis. Se os materiais forem danificados durante o manuseio — por altura excessiva de queda, superfícies de impacto duras ou transferência turbulenta —, as peças danificadas são genuinamente defeituosas e corretamente rejeitadas. Os operadores percebem isso como rejeição excessiva, quando na verdade se trata de danos causados em etapas anteriores do processo.
Diagnóstico. Processe uma quantidade conhecida de material com a ejeção desativada. Quantifique as quebras que entram versus as que saem da máquina. A diferença corresponde aos danos induzidos pela máquina.
Soluções. Reduza as alturas de queda, adicione superfícies de grau alimentício que absorvam impactos nas transições, elimine transições bruscas no transporte, reduza a pressão do ejetor e avalie se uma plataforma do tipo esteira se adapta melhor ao material do que a queda livre — veja a comparação entre calha e transportador de esteira.
Ordem sistemática de diagnóstico
Trabalhe nesta sequência. Cada etapa é econômica e a maioria dos problemas se resolve até a terceira etapa.
```
- Meça o arrastamento de referência → determine o número
- Limpe todos os componentes ópticos, meça novamente → muitas vezes resolve o problema por completo
- Verifique e reduza a taxa de alimentação para 60–75% da capacidade nominal → causa verdadeira mais comum
- Verifique a qualidade do suprimento de ar e reduza a pressão → a segunda causa mais comum
- Inspecione se há vazamentos ou válvulas ejetoras lentas → substitua as unidades identificadas
- Analisar a sensibilidade em relação a defeitos não detectados → encontrar o ponto ótimo econômico
- Restabeleça a variação de referência para a produção atual → caso o material tenha mudado
- Meça a quebra mecânica com a ejeção desativada → se o produto for frágil
```
Altere uma variável por vez, remensurando o carry-over após cada alteração. Alterações simultâneas tornam os resultados ininterpretáveis, e é assim que configurações aceitáveis se transformam permanentemente em ruins ao longo de meses de pequenos ajustes.
Prevenção: mantendo a solução
Uma vez ajustado, proteja a melhoria:
- Meça o carry-over mensalmente e registre os dados. Um aumento gradual sinaliza problemas em desenvolvimento antes que surjam reclamações sobre a produção.
- Limpe os componentes ópticos em intervalos adequados ao material — no mínimo diariamente; com maior frequência para produtos oleosos ou empoeirados.
- Armazene e faça backup dos parâmetros de operação para que possam ser restaurados após qualquer intervenção. Isso está incluído na lista de verificação de manutenção.
- Revalide sazonalmente a cada nova safra. Esse único hábito evita a maioria das recorrências.
- Considere o diagnóstico remoto, quando disponível, que identifica falhas em desenvolvimento mais cedo — consulte depuração remota e IoT.
Perguntas frequentes
Qual é o nível normal de contaminação residual?
Depende do produto; portanto, estabeleça sua própria linha de base em vez de se basear em um valor publicado. Linhas bem administradas geralmente atingem um carry-over de um único dígito, com algumas instalações abaixo de 1% em materiais favoráveis. Se o seu for significativamente maior, a sequência de diagnóstico acima geralmente identificará o motivo.
Reduzir a sensibilidade causará problemas de qualidade?
Pode causar, e é por isso que você deve ajustar gradualmente e medir os dois lados — a queda do carry-over e o aumento dos defeitos que escapam. Pare no ponto em que os defeitos que escapam começam a aumentar significativamente. Esse é o seu ponto ótimo econômico, e ele varia de acordo com o valor do produto.
Meu carry-over está bom pela manhã e pior à tarde — por quê?
Trata-se de um clássico entupimento óptico ou variação na iluminação que se desenvolve ao longo do turno. Esse padrão quase sempre indica que a frequência de limpeza é insuficiente para o seu material ou que há problemas de estabilidade de temperatura dos LEDs. Adicione uma limpeza no meio do turno e verifique se a queda à tarde desaparece.
Peças desgastadas podem causar rejeição excessiva?
Sim, principalmente as válvulas ejetoras. Uma válvula que responde lentamente sincroniza mal seu pulso, e uma que apresenta vazamento perturba o material próximo. Testes mensais nas válvulas identificam o declínio antes que ele afete significativamente a produção.
Isso está coberto pela garantia?
Configuração e apresentação não são questões de garantia — são operacionais. Falhas em componentes originais geralmente são. Vale ressaltar, porém, que a maioria das rejeições excessivas não se deve a falhas de componentes; portanto, uma visita de manutenção pode não encontrar nada de errado mecanicamente. Faça o diagnóstico primeiro; geralmente é mais rápido e mais barato.
Mudamos de variedade e o número de rejeições disparou — isso é normal?
Totalmente esperado. Variedades diferentes apresentam características visuais distintas, de modo que a máquina avalia o novo material com base em critérios desatualizados. Restabeleça a variação de referência para o material atual e salve-a como uma receita própria. É por isso que o gerenciamento de receitas é importante quando várias variedades são processadas.
Como obter ajuda para o seu caso específico
O excesso de rejeição é diagnosticável. Siga a sequência acima, altere um parâmetro por vez e avalie os resultados. A maioria dos casos se resolve com limpeza, ajuste da taxa de alimentação ou da pressão de ar — nada disso exige gastos.
Analise as orientações de configuração por material em toda a linha de produtos, entenda a relação custo-benefício no guia de ROI e, se desejar uma segunda opinião específica para sua linha de produção, entre em contato com nossa equipe técnica fornecendo os detalhes do material e o valor medido de contaminação cruzada.