
O pedido de compra é a parte fácil. O que determina se um classificador atende às especificações é a quinzena seguinte à sua chegada: como o local foi preparado, como foi nivelado, qual foi a ventilação fornecida e se alguém realmente verificou o resultado antes de assinar o termo de aceitação.
Este é um guia prático para essas duas semanas. Ele foi elaborado para engenheiros e proprietários de fábricas que desejam que a máquina comece a produzir de acordo com as especificações desde o primeiro dia, em vez de descobrirem, no terceiro mês, que ela nunca foi devidamente comissionada.
Antes da entrega: o que o local deve oferecer
As máquinas de classificação são compactas para os padrões industriais, mas têm requisitos específicos, e a falha mais comum é descobrir isso no dia da entrega.
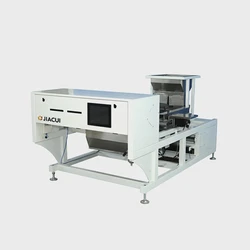
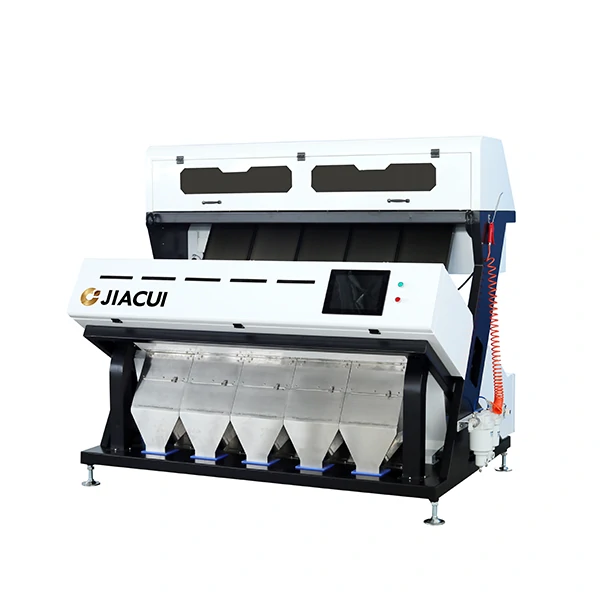
Espaço e piso. Uma máquina robusta com várias calhas normalmente ocupa uma área de aproximadamente 2 a 3 m² e pesa entre 700 e 2.000 kg. Isso representa uma carga pontual significativa em um mezanino ou em uma plataforma elevada; portanto, verifique a capacidade de carga do piso antes de escolher o local e confirme se a via de acesso permite o transporte da máquina até lá.
Energia elétrica. As classificadoras industriais são projetadas para 400 V / 50 Hz trifásico, com potência instalada normalmente entre 1,5 e 4,5 kW, dependendo do número de calhas e da configuração das câmeras. Confirme se o seu fornecimento atende a esses requisitos antes da entrega, e não depois.
Ar comprimido. Esse é o requisito mais frequentemente subestimado no orçamento. O sistema de ejeção precisa de ar limpo, seco e sem óleo, a pressão estável. Máquinas com calhas grandes podem consumir até 6,5 m³/min a 0,5–0,8 MPa. Orientações práticas para aplicações com grãos indicam que o compressor deve ter potência de cerca de 15 HP para máquinas menores até 40 HP para grandes unidades com múltiplas calhas. Especifique um compressor de parafuso sem óleo com secador e filtragem, um tanque acumulador para picos de demanda e um regulador de pressão na máquina.
Ambiente. O desempenho óptico é sensível à temperatura, e as instalações de classificação devem ser posicionadas em um espaço com climatização adequada. Em climas quentes ou úmidos, um secador de ar do compressor na linha de alimentação do ejetor não é opcional — a umidade nas linhas obstrui os orifícios das válvulas e degrada progressivamente a classificação.
Extração de poeira. A triagem gera partículas finas, e a poeira descontrolada contamina os componentes ópticos, os bicos e o ambiente de trabalho. Planeje a extração diretamente na máquina, e não como uma medida secundária.
Posicionamento na linha de produção
A localização do separador na linha é tão importante quanto a forma como ele é instalado.
A montante, antes da separadora. Uma separadora é um dispositivo de acabamento de precisão, não um limpador primário. Instale um sistema de pré-limpeza mecânica antes dela — ímãs, removedores de pedras, aspiradores e peneiras — para remover pedras, metais, talos e partículas finas. Cada item removido mecanicamente representa capacidade recuperada para que os sistemas ópticos detectem os defeitos que realmente exigem sua intervenção.
Alimentação consistente. Forneça elevadores e uma tremonha tampão dimensionados para garantir uma alimentação constante e sem picos. A alimentação irregular é uma das condições mais prejudiciais e mais evitáveis que um classificador enfrenta; uma tremonha que ora deixa a máquina sem material, ora a sobrecarrega, produz resultados extremamente inconsistentes.
A jusante. Providencie manuseio separado para o fluxo de aceitação e o fluxo de rejeição, com o fluxo de rejeição acessível — você precisará inspecioná-lo e classificá-lo manualmente durante os testes de aceitação e durante o ajuste.
Instalação mecânica e elétrica
Três detalhes de instalação afetam desproporcionalmente o desempenho a longo prazo:
Nivelamento. Em máquinas do tipo calha, isso é realmente crítico, pois a máquina depende da gravidade para acelerar o produto pelos canais a uma taxa projetada. Uma máquina desnivelada produz fluxo irregular entre os canais, e o resultado é uma perda permanente de precisão que nenhuma configuração de software pode corrigir. Nivele-a adequadamente e verifique novamente após as primeiras semanas.
Isolamento de vibrações. As classificadoras contêm alimentadores vibratórios. Monte-os de forma que a vibração seja amortecida, em vez de transmitida para a estrutura, o prédio ou equipamentos adjacentes.
Aterramento e qualidade da alimentação elétrica. Providencie um aterramento adequado e uma alimentação estável. A flutuação de tensão afeta a saída da lâmpada e, portanto, a calibração óptica, o que é uma causa sutil e frequentemente mal diagnosticada de desvio.
A sequência de comissionamento
Em ordem, pois cada etapa depende da anterior:
- Verifique os serviços públicos — tensão de alimentação, pressão do ar e qualidade do ar na máquina — antes de ligar qualquer equipamento.
- Verifique o nivelamento e a integridade mecânica — calhas, alinhamento da correia, fixações.
- Calibre a alimentação — ajuste o alimentador vibratório para que o produto seja distribuído uniformemente por toda a largura de trabalho. A distribuição desigual significa que alguns canais ficam com falta de produto, enquanto outros ultrapassam seu limite de monocamada.
- Calibre o sistema óptico — execute a calibração de referência branca/fundo para que o sistema tenha uma linha de base válida. Essa é a etapa que torna detectável qualquer desvio posterior.
- Treine o sistema com o material — crie a receita de classificação a partir de amostras reais do seu produto em conformidade e dos seus defeitos reais, e não a partir de uma predefinição genérica.
- Defina a sensibilidade — estabeleça o limite de rejeição com base na variação real do seu produto.
- Verifique o tempo de ejeção — confirme se as metas estão sendo atingidas, observando o fluxo de rejeitados, e não confiando apenas no contador.
- Realize testes de produção — na produtividade pretendida, com o seu material, por tempo suficiente para que os resultados sejam significativos.
A Etapa 5 é a que mais frequentemente é ignorada, e é a que mais determina o resultado. Uma receita criada com configurações genéricas irá rejeitar produtos bons ou deixar passar produtos com defeito, e a máquina será culpada por isso.
Teste de aceitação: avalie as três métricas em conjunto
A aceitação é o momento em que os compradores, na maioria das vezes, aceitam uma demonstração em vez de uma medição. Um fornecedor que mostra uma produção com aparência impecável não é o mesmo que um resultado verificado.
Existem três métricas, e elas devem ser avaliadas em conjunto, pois se contrapõem:
A produtividade é a quantidade real de toneladas por hora alcançada, medida ao longo de uma operação contínua, e não uma leitura instantânea de pico.
A precisão de classificação é a proporção do total de defeitos presentes que a máquina removeu.
A taxa de carry-over é a proporção entre o produto bom e o defeito genuíno na linha de rejeição — o que a máquina descartou para atingir essa precisão.
As duas primeiras métricas favorecem a máquina; a terceira é a que custa dinheiro. Uma classificadora pode atingir uma precisão impressionante ao ser configurada de forma agressiva e descartar produto bom a cada rejeição, e a taxa de carry-over é a métrica que expõe isso. Nossa meta de referência publicada é uma precisão de classificação ≥99%, definida em uma condição específica — arroz do tipo japonica polido com aproximadamente 2% de impurezas —, pois a precisão sem uma condição de teste definida não é uma especificação comparável.
Um protocolo prático de aceitação
Este é o procedimento que recomendamos, e ele não requer nada além de balanças, bandejas de amostra, um marcador e paciência:
- Pegue uma amostra representativa do seu material de alimentação e pese-a.
- Classifique manualmente essa amostra para determinar o verdadeiro teor de defeitos — esse é o seu denominador, e sem ele você não pode calcular a precisão de forma alguma.
- Opere a máquina na taxa de alimentação de produção acordada, por um período acordado.
- Colete e pese o fluxo de rejeitos separadamente.
- Separe manualmente o fluxo de rejeitos em produto bom e defeitos genuínos.
- Calcule: precisão = defeitos removidos ÷ total de defeitos presentes; contaminação cruzada = produto em bom estado no fluxo de rejeitos ÷ defeitos no fluxo de rejeitos.
Faça isso com a sua taxa de produção e o seu nível de contaminação, e registre o resultado. Esse registro se torna sua linha de base para todas as futuras discussões sobre desempenho, verificações de desvio e reclamações de garantia.
Em seguida, o mais importante: faça o ajuste: ajuste a sensibilidade e a duração do pulso para encontrar o ótimo econômico, e não a rejeição máxima. O procedimento para fazer isso de forma sistemática está descrito em “Por que sua classificadora rejeita produtos bons”.
Treinamento e transferência de responsabilidades
Insista em dois níveis distintos de treinamento, pois são funções diferentes:
Os operadores precisam realizar a limpeza diária dos componentes ópticos, janelas e bicos; a seleção e troca de receitas; o ajuste de sensibilidade; o reconhecimento dos primeiros sintomas de desvio; e as verificações de apresentação — camada única, distribuição uniforme, taxa de alimentação dentro do limite — que devem ser feitas no início de cada turno.
Os técnicos precisam realizar a recalibração óptica, a substituição da válvula ejetora, a manutenção do sistema de ar — incluindo filtragem e secagem — e diagnósticos básicos.
Peças de reposição a serem mantidas no local. Válvulas, lâmpadas ou módulos de LED, conjuntos de bicos, filtros de ar e vidros das janelas de visualização — os itens consumíveis cuja ausência transforma um conserto de uma hora em uma espera de duas semanas.
Erros comuns no comissionamento
- Assinar a aceitação com base em uma demonstração, em vez de uma medição. Se você não pesou e não separou manualmente o fluxo de rejeitos, você não verificou a máquina.
- Aceitar uma receita baseada em configurações genéricas em vez de ajustada especificamente para o seu material.
- Escolher um compressor de capacidade insuficiente e, em seguida, culpar a classificadora pela ejeção fraca.
- Ignorar a pré-limpeza a montante e, em seguida, descobrir que a classificadora gasta toda a sua capacidade removendo pedras.
- Nivelamento feito uma única vez e nunca verificado novamente.
- Não há registro de referência, de modo que desvios posteriores não podem ser diferenciados do desempenho original.
Como a JIACUI apoia o comissionamento
Publicamos com precisão as condições por trás de nossa linha de base de precisão de classificação ≥99%, para que os testes de aceitação sejam uma comparação com uma especificação definida, e não uma questão de opinião.
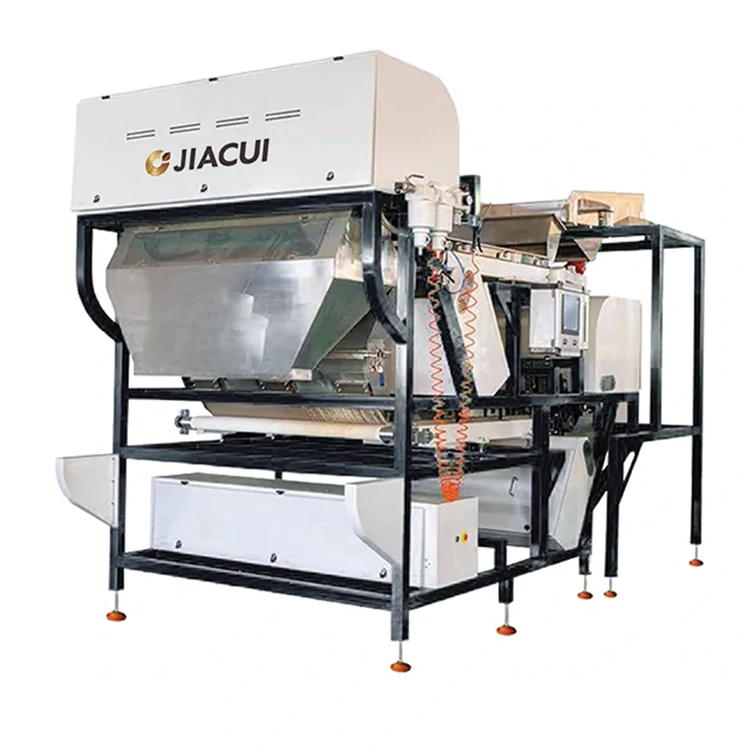
A linha abrange as máquinas com calha — CS-QB16 (20–100 kg/h, adequada para uso em laboratório e em pequenos lotes), CS-HA32, CS-4A, CS-5A e CS-7A, com capacidade de 6 a 12 T/h — e as máquinas com esteira CS-LA300, CS-LA600, CS-LA1200 e a CS-LA1200D de dois andares para produtos que não devem cair em queda livre. O dimensionamento dessa linha de acordo com sua produtividade é abordado em “Retorno sobre o investimento (ROI) do classificador por cor e planejamento de capacidade”.
Perguntas frequentes
Quanto tempo leva o comissionamento?
Preveja vários dias para uma instalação simples em um local preparado, sendo que a etapa mais demorada é o treinamento do pessoal e o ajuste da máquina. Locais que pulam a etapa de preparação costumam perder mais tempo com problemas de serviços públicos do que com a própria máquina.
Posso fazer o comissionamento sozinho?
A instalação mecânica e os serviços de utilidades devem ser realizados localmente, e sim — a sequência acima foi projetada para ser seguida por um engenheiro de fábrica competente. O suporte remoto para as etapas ópticas e de software é padrão e elimina o atraso no cronograma causado pela espera pela viagem de um engenheiro.
E se o teste de aceitação falhar?
Primeiro, confirme os fundamentos da apresentação do material — monocamada, distribuição uniforme, taxa de alimentação dentro da faixa nominal, pressão de ar correta. A grande maioria das falhas aparentes se deve a esses fatores e, especificamente, às condições do material descritas na seção de apresentação do material, e não à máquina.
Preciso refazer o teste após o comissionamento?
Sim, de acordo com um cronograma. A iluminação pode variar, as válvulas se desgastam e as condições de alimentação mudam. Repetir o mesmo protocolo trimestralmente fornece um número comparável e permite detectar um declínio antes que se torne um incidente de qualidade.
Qual é a medida mais importante que posso tomar para proteger o investimento?
Registre o resultado da aceitação. Tudo o que vier depois — detecção de desvios, solução de problemas, discussão sobre garantia, decisões de ajuste — depende de se ter uma linha de base verificada para comparação.
Devo operar a classificadora na capacidade máxima nominal?
Não. Reserve uma margem de capacidade de aproximadamente 20%. Uma máquina operada permanentemente no seu limite nominal funciona permanentemente com a pior precisão possível, pois a profundidade da camada aumenta e as partículas se sobrepõem no quadro da câmera.