
Quando um classificador apresenta baixo desempenho, o instinto é culpar a câmera. Na maioria dos casos práticos, a câmera não tem culpa — ela precisa fotografar um fluxo de produtos que se agitam, se sobrepõem e são iluminados de forma irregular, e está fazendo o melhor que pode com um objeto impossível de capturar.
A alimentação e a apresentação são a etapa que determina se o sistema óptico consegue, de fato, ter uma visão nítida de cada partícula individual. Isso estabelece um limite máximo rígido para a precisão alcançável e é a razão pela qual duas máquinas idênticas podem apresentar resultados muito diferentes em fábricas diferentes.
Este artigo aborda o que uma boa apresentação realmente exige, a razão física pela qual a produtividade e a precisão se contrapõem, e as etapas de preparação a montante que custam quase nada e recuperam a maior parte do desempenho que as pessoas presumem estar perdido.
O que significa “boa apresentação” do ponto de vista mecânico
Uma boa apresentação se resume a três condições, e todas as três devem ser atendidas simultaneamente.
Camada única. Cada partícula deve passar pela linha de inspeção sem tocar ou se sobrepor a outra. Esse é o requisito mais rigoroso e o que é mais frequentemente violado.
Velocidade conhecida. Cada partícula deve sair do estágio de apresentação na mesma velocidade a partir do mesmo ponto, para que o sistema possa calcular onde ela estará em qualquer instante posterior e direcionar um pulso de ar para ela.
Posição conhecida. A posição lateral ao longo da largura de trabalho deve ser conhecida, pois é isso que determina qual bocal será acionado.
A arquitetura padrão que atende a todos esses três requisitos é um alimentador vibratório que alimenta uma esteira aceleradora. O alimentador vibratório dosa o produto a granel para frente e o espalha por toda a largura. A esteira aceleradora, então, funciona mais rápido que o alimentador, o que separa as peças em uma única camada, lançando cada uma delas em sua extremidade por uma trajetória parabólica fixa. Os classificadores ópticos industriais de alimentos são especificados com velocidades de lançamento do produto de 2,5 a 3,5 m/s exatamente por esse motivo.
Como cada pedaço sai na mesma velocidade do mesmo ponto, o sistema a jusante pode prever a trajetória de cada pedaço — e é essa previsão que torna possível um pulso de ar cronometrado de 5 a 30 ms.
Por que a sobreposição prejudica o algoritmo
Há uma razão mecânica específica pela qual a sobreposição de produtos prejudica a qualidade da classificação, e vale a pena compreendê-la, pois explica o compromisso em termos de rendimento.
Quando dois ou mais defeitos aparecem no mesmo quadro da câmera no mesmo instante, o sistema de ejeção só consegue remover um deles. O processador os identificou como um único objeto; uma válvula é acionada; uma partícula é desviada; a outra segue direto para o seu produto acabado.
Isso não é uma limitação de software nem um problema de velocidade de processamento. É uma consequência do material chegar mais rápido do que a máquina consegue separá-lo fisicamente. E isso significa que, à medida que a taxa de alimentação aumenta, a precisão não cai gradualmente — ela despenca assim que a espessura da camada ultrapassa o ponto em que as partículas começam a se sobrepor.
A mesma lógica se aplica à oclusão. Um defeito oculto atrás de um grão em boas condições não é uma falha de detecção; ele simplesmente nunca foi apresentado.
A profundidade da camada é onde a produtividade e a precisão se equilibram
Todo operador enfrenta a mesma tentação: aumentar a taxa de alimentação para processar mais toneladas na mesma máquina. A física diz o contrário, e o mecanismo responsável é o efeito de sobreposição mencionado acima.
Uma profundidade de leito menor dá à máquina mais tempo e mais espaço para separar cada partícula, o que aumenta a proporção de defeitos efetivamente ejetados. À medida que a camada fica mais espessa, a sobreposição aumenta, e a proporção de defeitos que podem ser identificados e removidos diminui.
É por isso que a maneira profissional de dimensionar uma classificadora é deixar uma margem de capacidade, em vez de operá-la no limite. Uma regra comumente aplicada em compras para o processamento de materiais é reservar uma margem de capacidade de aproximadamente 20% — uma fábrica que precise de 5 t/dia, na prática, deve especificar uma máquina com capacidade nominal superior, pois uma classificadora operando permanentemente a 100% da capacidade nominal é uma classificadora operando permanentemente com sua pior precisão.
A consequência disso é que comprar um equipamento ligeiramente maior do que o volume atual costuma ser o erro mais barato. Subdimensionar limita permanentemente sua produção e degrada a qualidade do que você pode vender; um superdimensionamento moderado representa um custo de capital único e deixa a opção de ajustes melhores.
Preparação do material antes que ele chegue à classificadora
Os maiores e mais econômicos ganhos de desempenho geralmente ocorrem a montante da máquina, na preparação. Três variáveis são as mais importantes.
Umidade. Umidade elevada faz com que o produto forme aglomerados e grude, e esses aglomerados não podem ser separados em uma monocamada por nenhum alimentador. Para materiais triturados e granulares, as diretrizes do setor recomendam manter o teor de umidade em ou abaixo de cerca de 5%. Se o seu produto chegar mais úmido, a secagem ou, pelo menos, o condicionamento antes do classificador recuperará mais precisão do que qualquer atualização da câmera.
Uniformidade de tamanho. Uma ampla distribuição de tamanhos faz com que uma única configuração de alimentação e um único espaçamento entre bicos funcionem mal para ambas as extremidades da faixa. Para materiais triturados, o tamanho uniforme das partículas de alimentação na faixa de aproximadamente 2 a 20 mm é a meta usual. Quando a distribuição é ampla, a pré-classificação por peneiramento em frações de tamanho antes da classificação é frequentemente a mudança de maior valor disponível.
Remoção de materiais estranhos a granel antes do classificador. Um classificador é um dispositivo de acabamento de precisão, não um limpador primário. Pedras, metais, talos e resíduos pesados devem ser removidos por ímãs, despedreadores, aspiradores e peneiras antes que o produto chegue à etapa óptica. Cada pedaço de resíduo óbvio que você remove mecanicamente representa capacidade que você devolveu ao separador para os defeitos que realmente precisam ser detectados pela óptica.
A apresentação difere de acordo com a arquitetura
As três arquiteturas apresentam o produto de maneiras diferentes, e cada uma é adequada para materiais distintos:
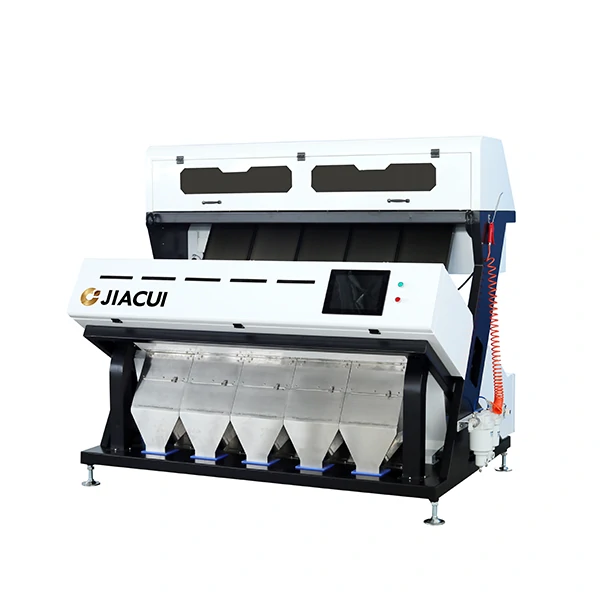
- Máquinas com rampa de queda livre aceleram o produto por canais inclinados por meio da gravidade. São compactas, de alta capacidade e a escolha padrão para produtos granulares de fluxo livre, como arroz, grãos, feijões e gergelim.
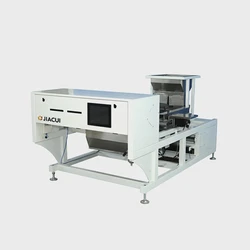
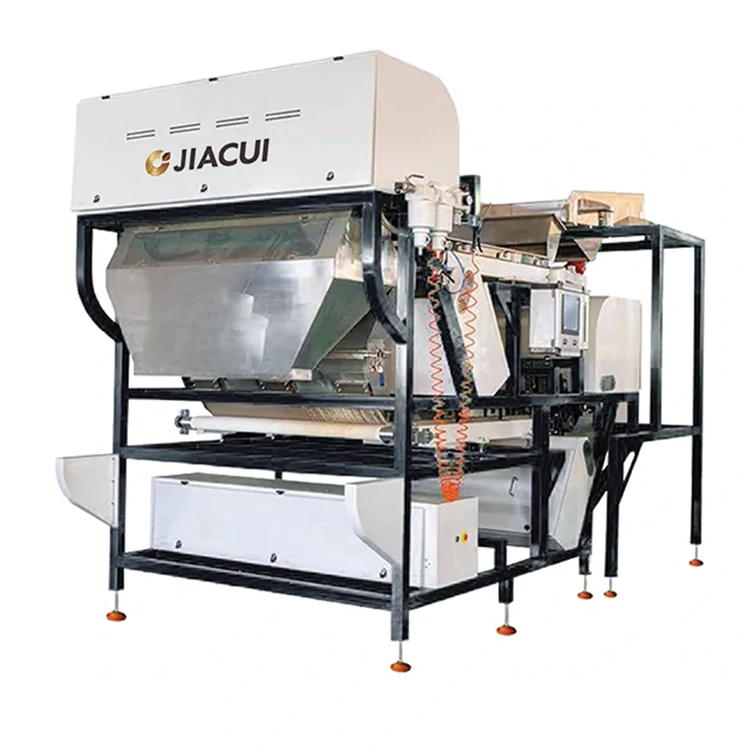
- As máquinas com esteira transportam o produto na horizontal sobre uma esteira móvel e o lançam pela extremidade da esteira. Escolhidas quando o produto não deve cair livremente — itens frágeis, grandes ou irregulares, incluindo muitas nozes e grãos em que danos por impacto são importantes.
- Configurações em cascata para tarefas específicas de alto fluxo.
Tratamos o raciocínio de seleção separadamente para separadoras por cor do tipo calha versus do tipo esteira; o ponto aqui é mais específico — seja qual for a arquitetura, o alimentador deve fornecer uma camada única a velocidade constante, e a arquitetura determina como isso é alcançado.
Falhas de apresentação que vale a pena verificar
Quando os resultados pioram, estas são as causas que vale a pena eliminar antes de alterar qualquer configuração de software:
- Formação de pontes ou buracos na tremonha, o que produz alimentação irregular — alternando entre falta de material e sobrecarga, além de precisão extremamente inconsistente
- Distribuição desigual ao longo da largura, deixando alguns canais com falta de produto enquanto outros ficam sobrecarregados. A máquina é tão boa quanto seu pior canal de alimentação
- Acúmulo de poeira, que tanto contamina os componentes ópticos quanto indica que o produto está sofrendo abrasão no caminho de alimentação
- Suportes do vibrador desgastados ou mal ajustados, causando dosagem irregular
- Taxa de alimentação definida acima do limite de monocamada — a causa mais comum e aquela à qual os operadores resistem, pois é a única que exige a redução da velocidade
Uma lista de verificação prática para o comissionamento
Antes de aceitar uma máquina ou após qualquer reclamação sobre o desempenho, verifique os seguintes itens nesta ordem:
- A camada é monocamada na linha de inspeção? Observe, não presuma.
- A distribuição está uniforme em toda a largura?
- A taxa de alimentação está igual ou abaixo da capacidade nominal, com margem?
- A umidade está dentro das especificações do produto?
- A distribuição granulométrica está controlada ou aumentou desde o comissionamento?
- O material estranho a granel está sendo removido a montante?
- A janela de visualização está limpa e o fundo calibrado?
A maioria dos “problemas com a câmera” se resolve em algum ponto dessa lista.
Como as máquinas da JIACUI lidam com a apresentação
O equipamento de apresentação é especificado para o produto, não é calculado com base na média da linha.
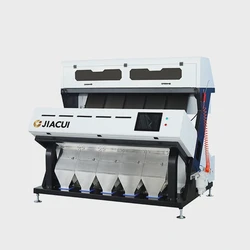
A linha de calhas — CS-QB16 (20–100 kg/h, adequada para trabalhos em laboratório e em pequenos lotes), CS-HA32, CS-4A, CS-5A e o CS-7A com 6–12 T/H — utiliza canais acelerados por gravidade adequados para produtos de fluxo livre. A linha de esteiras — CS-LA300, CS-LA600, CS-LA1200 e a CS-LA1200D de dois andares — transporta o material na horizontal para produtos frágeis ou irregulares, com o arranjo de dois andares permitindo uma segunda etapa de classificação que recupera o produto em boas condições que passou pela primeira etapa.
Nossa referência publicada continua sendo uma precisão de classificação ≥99%, declarada em condições de teste: arroz polido do tipo japonica com aproximadamente 2% de impurezas. Esse valor é uma especificação da máquina; o resultado alcançado com o seu produto dependerá substancialmente das seis verificações de apresentação mencionadas acima.
Perguntas frequentes
Meu classificador deixa passar defeitos em altas taxas de alimentação. A câmera está muito lenta?
Raramente. Em altas taxas de alimentação, a causa é quase sempre a profundidade da camada — partículas se sobrepondo no quadro, de modo que o sistema identifica dois defeitos como um único e só consegue ejetar um. Reduza a taxa de alimentação e a eficiência de rejeição geralmente se recuperará imediatamente, o que confirma o diagnóstico.
Devo comprar uma máquina maior do que o necessário?
Modestamente, sim. Reservar cerca de 20% de margem de capacidade é prática padrão, pois uma máquina operando no seu limite nominal apresenta a pior precisão. O contrário — comprar uma máquina muito maior do que o seu volume — imobiliza capital para uma capacidade que você não utilizará.
É possível classificar produtos úmidos?
Não muito bem. A umidade causa aglomeração, o que impede a formação de uma camada única, além de sujar os sistemas ópticos e as calhas. Manter a umidade dentro das especificações — geralmente em torno de 5% ou menos para materiais granulares — costuma ser um pré-requisito, e não uma otimização.
Por que um canal está apresentando desempenho pior do que os outros?
Distribuição desigual ao longo da largura de trabalho. O alimentador está fornecendo mais material a alguns canais do que a outros, e os canais sobrecarregados estão operando acima de seu limite de monocamada. Reequilibre a alimentação antes de presumir uma falha de hardware.
A pré-limpeza realmente faz tanta diferença assim?
É a mudança com maior retorno disponível na maioria das fábricas. A remoção mecânica de pedras, metais, talos e partículas finas antes do separador devolve essa capacidade aos sistemas ópticos para os defeitos que realmente exigem isso e reduz a carga de poeira nos sistemas ópticos.
Com que frequência devo verificar novamente a apresentação do material?
Faça essa verificação no início do turno, pois a aglomeração, a formação de pontes e a variação de umidade são fatores que mudam com o tempo. Nossa lista de verificação de manutenção define onde as verificações de apresentação se encaixam na rotina diária e semanal, e o planejamento de ROI e capacidade aborda como dimensionar a produtividade com base nisso.