
La orden de compra es la parte fácil. Lo que determina si una clasificadora cumple con sus especificaciones es la quincena posterior a su llegada: cómo se preparó el emplazamiento, cómo se niveló, qué aire se le proporcionó y si alguien verificó realmente el resultado antes de firmar la aceptación.
Esta es una guía práctica para esas dos semanas. Está dirigida a ingenieros de planta y propietarios que desean que la máquina produzca según las especificaciones desde el primer día, en lugar de descubrir al tercer mes que nunca se ha puesto en marcha correctamente.
Antes de la entrega: lo que debe proporcionar el emplazamiento
Las máquinas clasificadoras son compactas según los estándares industriales, pero tienen requisitos específicos, y el error más habitual es descubrirlos el mismo día de la entrega.
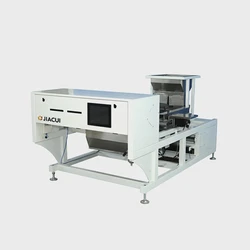
Espacio y suelo. Una máquina grande con múltiples tolvas suele ocupar una superficie de entre 2 y 3 m² y pesa entre 700 y 2.000 kg. Esto supone una carga puntual considerable en un entresuelo o una plataforma elevada, por lo que hay que comprobar la capacidad de carga del suelo antes de elegir la ubicación y confirmar que la vía de acceso permita transportar la máquina hasta allí.
Alimentación eléctrica. Las clasificadoras industriales están diseñadas para una tensión trifásica de 400 V / 50 Hz, con una potencia instalada que suele oscilar entre 1,5 y 4,5 kW, dependiendo del número de conductos y de la configuración de las cámaras. Confirma que tu suministro se ajusta a estos requisitos antes de la entrega, no después.
Aire comprimido. Este es el requisito que con mayor frecuencia se subestima en el presupuesto. El sistema de expulsión necesita aire limpio, seco y sin aceite a una presión estable. Las máquinas con muchas rampas pueden consumir hasta 6,5 m³/min a una presión de entre 0,5 y 0,8 MPa. Las recomendaciones prácticas para aplicaciones con cereales indican que la potencia del compresor debe oscilar entre unos 15 HP para máquinas más pequeñas y 40 HP para grandes unidades con múltiples conductos. Especifique un compresor de tornillo sin aceite con secador y sistema de filtración, un depósito acumulador para cubrir picos de demanda y un regulador de presión en la máquina.
Entorno. El rendimiento óptico es sensible a la temperatura, por lo que es recomendable ubicar las instalaciones de clasificación en un espacio con un control climático adecuado. En climas cálidos o húmedos, un secador de aire del compresor en el suministro del eyector no es opcional: la humedad en las tuberías obstruye los orificios de las válvulas y degrada progresivamente la clasificación.
Extracción de polvo. La clasificación genera partículas finas, y el polvo no controlado ensucia los sistemas ópticos, las boquillas y el entorno de trabajo. Planifique la extracción en la propia máquina, no como una medida de última hora.
Ubicación en la línea de producción
La ubicación de la clasificadora en la línea es tan importante como la forma en que se instala.
Aguas arriba, antes de la clasificadora. Una clasificadora es un dispositivo de acabado de precisión, no un limpiador primario. Instala un sistema de prelimpieza mecánica antes de ella —imanes, despedregadoras, aspiradoras y cribas— para eliminar piedras, metales, tallos y partículas finas. Cada elemento eliminado mecánicamente supone una capacidad adicional para el sistema óptico, que así puede centrarse en los defectos que realmente lo requieren.
Alimentación constante. Instala elevadores y una tolva de almacenamiento con el tamaño adecuado para garantizar una alimentación constante y sin picos. Los picos en la alimentación son una de las condiciones más perjudiciales y más evitables a las que se enfrenta una clasificadora; una tolva que alterna entre dejar la máquina sin material y saturarla produce resultados tremendamente inconsistentes.
Agua abajo. Prevea un manejo separado para el flujo de productos aceptados y el de productos rechazados, de modo que el flujo de productos rechazados sea accesible: tendrá que inspeccionarlo y clasificarlo manualmente durante las pruebas de aceptación y durante el ajuste.
Instalación mecánica y eléctrica
Hay tres aspectos de la instalación que influyen de manera desproporcionada en el rendimiento a largo plazo:
Nivelación. En las máquinas de tipo tolva, esto es realmente crítico, ya que la máquina depende de la gravedad para acelerar el producto a lo largo de los canales a una velocidad prevista. Una máquina desnivelada produce un flujo desigual entre los canales, y el resultado es una pérdida permanente de precisión que ningún ajuste de software puede corregir. Nivélala correctamente y vuelve a comprobarla tras las primeras semanas.
Aislamiento de vibraciones. Las clasificadoras contienen alimentadores vibratorios. Móntalos de forma que la vibración se amortigüe en lugar de transmitirse al bastidor, al edificio o a los equipos adyacentes.
Puesta a tierra y calidad del suministro. Proporcione una puesta a tierra adecuada y un suministro estable. Las fluctuaciones de tensión afectan al rendimiento de las lámparas y, por lo tanto, a la calibración óptica, lo que constituye una causa sutil y frecuentemente mal diagnosticada de la deriva.
La secuencia de puesta en marcha
Por orden, ya que cada paso depende del anterior:
- Compruebe los servicios: tensión de alimentación, presión de aire y calidad del aire en la máquina, antes de encender nada.
- Compruebe la nivelación y la integridad mecánica: tolvas, alineación de la cinta transportadora, fijaciones.
- Calibre la alimentación: ajuste el alimentador vibratorio para que el producto se dosifique de manera uniforme a lo largo de todo el ancho de trabajo. Una distribución desigual implica que algunos canales se quedan sin producto, mientras que otros superan su límite de monocapa.
- Calibrar el sistema óptico: realizar una calibración de referencia blanca/fondo para que el sistema disponga de una línea de base válida. Este es el paso que permite detectar desviaciones posteriores.
- Enseñe al sistema a reconocer el material: cree la receta de clasificación a partir de muestras reales de su producto en buen estado y de sus defectos reales, no a partir de un ajuste preestablecido genérico.
- Ajusta la sensibilidad: establece el umbral de rechazo en función de la variación real de tu producto.
- Verifica el tiempo de expulsión: confirma que se alcanzan los objetivos observando el flujo de productos rechazados, no confiando únicamente en el contador.
- Realiza pruebas de producción: al rendimiento previsto, con tu material y durante el tiempo suficiente para que los resultados sean significativos.
El paso 5 es el que más a menudo se omite, y es el que más determina el resultado. Una receta basada en ajustes genéricos rechazará productos en buen estado o dejará pasar productos defectuosos, y se culpará a la máquina por ello.
Pruebas de aceptación: mide las tres métricas conjuntamente
La aceptación es el momento en el que los compradores suelen conformarse con una demostración en lugar de una medición. Que un proveedor te muestre un resultado de aspecto impecable no equivale a un resultado verificado.
Hay tres métricas, y deben evaluarse conjuntamente porque se contraponen entre sí:
El rendimiento es el número real de toneladas por hora alcanzado, medido durante un ciclo sostenido, no una lectura instantánea máxima.
La precisión de clasificación es la proporción del total de defectos presentes que la máquina ha eliminado.
La tasa de arrastre es la relación entre el producto bueno y el defecto real en el flujo de rechazo: lo que la máquina ha descartado para alcanzar esa precisión.
Las dos primeras métricas favorecen a la máquina; la tercera es la que te cuesta dinero. Una clasificadora puede alcanzar una precisión impresionante si se configura de forma agresiva y descarta producto en buen estado con cada rechazo, y la tasa de arrastre es la métrica que lo pone de manifiesto. Nuestra referencia publicada es una precisión de clasificación ≥99 %, establecida en unas condiciones definidas —arroz pulido de tipo japonica con aproximadamente un 2 % de contenido extraño—, ya que la precisión sin unas condiciones de prueba especificadas no constituye una especificación comparable.
Un protocolo de aceptación práctico
Este es el procedimiento que recomendamos, y solo requiere una balanza, bandejas de muestras, un rotulador y paciencia:
- Toma una muestra representativa de tu materia prima y pésala.
- Clasifique manualmente esa muestra para determinar el contenido real de defectos: este es su denominador y, sin él, no podrá calcular la precisión en absoluto.
- Ponga en marcha la máquina al ritmo de alimentación acordado, durante un periodo acordado.
- Recoja y pese por separado el flujo de rechazo.
- Clasifique manualmente el flujo de rechazo en producto en buen estado y defectos reales.
- Calcule: precisión = defectos eliminados ÷ total de defectos presentes; arrastre = producto en buen estado en el flujo de rechazo ÷ defectos en el flujo de rechazo.
Hazlo con tu rendimiento y tu nivel de contaminación, y anota el resultado. Ese registro se convertirá en tu referencia para cualquier conversación futura sobre el rendimiento, comprobación de desviaciones y reclamación de garantía.
A continuación, y esto es fundamental, ajústelo: modifique la sensibilidad y la duración del pulso para encontrar el punto óptimo desde el punto de vista económico, no el máximo de rechazo. El procedimiento para hacerlo de forma sistemática se describe en «Por qué su clasificador rechaza producto en buen estado».
Formación y traspaso
Insiste en dos niveles distintos de formación, ya que se trata de tareas diferentes:
Los operarios deben realizar la limpieza diaria de los componentes ópticos, las ventanas y las boquillas; la selección y el cambio de recetas; el ajuste de la sensibilidad; el reconocimiento de los primeros síntomas de deriva; y las comprobaciones de presentación —una sola capa, distribución uniforme, velocidad de alimentación dentro de los límites— que deben realizarse al inicio de cada turno.
Los técnicos deben encargarse de la recalibración óptica, la sustitución de válvulas eyectoras, el mantenimiento del sistema de aire —incluidos la filtración y el secado— y el diagnóstico básico.
Repuestos que deben tenerse en las instalaciones: válvulas, lámparas o módulos LED, conjuntos de boquillas, filtros de aire y cristales de las ventanas de visualización —los consumibles cuya falta convierte una reparación de una hora en una espera de dos semanas—.
Errores comunes en la puesta en marcha
- Firmar la aceptación basándose en una demostración en lugar de en una medición. Si no has pesado ni clasificado manualmente el flujo de rechazos, no has verificado la máquina.
- Aceptar una receta basada en ajustes genéricos en lugar de una adaptada a su material.
- Elegir un compresor de potencia insuficiente y luego culpar a la clasificadora por una expulsión débil.
- Omitir la limpieza previa en la fase anterior y descubrir después que la clasificadora dedica toda su capacidad a eliminar piedras.
- Realizar la nivelación una sola vez y no volver a comprobarla nunca más.
- No se ha registrado ningún valor de referencia, por lo que no se puede distinguir la deriva posterior del rendimiento original.
Cómo apoya JIACUI la puesta en marcha
Publicamos con precisión las condiciones en las que se basa nuestro valor de referencia de precisión de clasificación ≥99 %, de modo que las pruebas de aceptación se realicen comparando con una especificación establecida y no sean una cuestión de opinión.
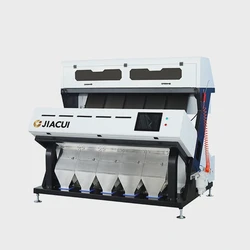
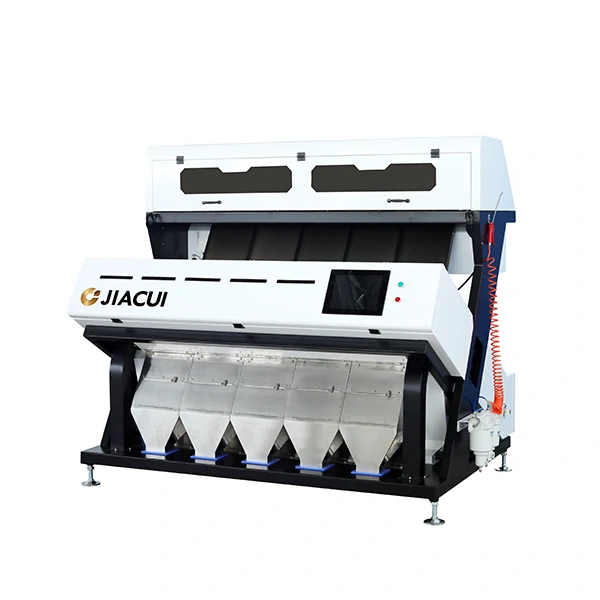
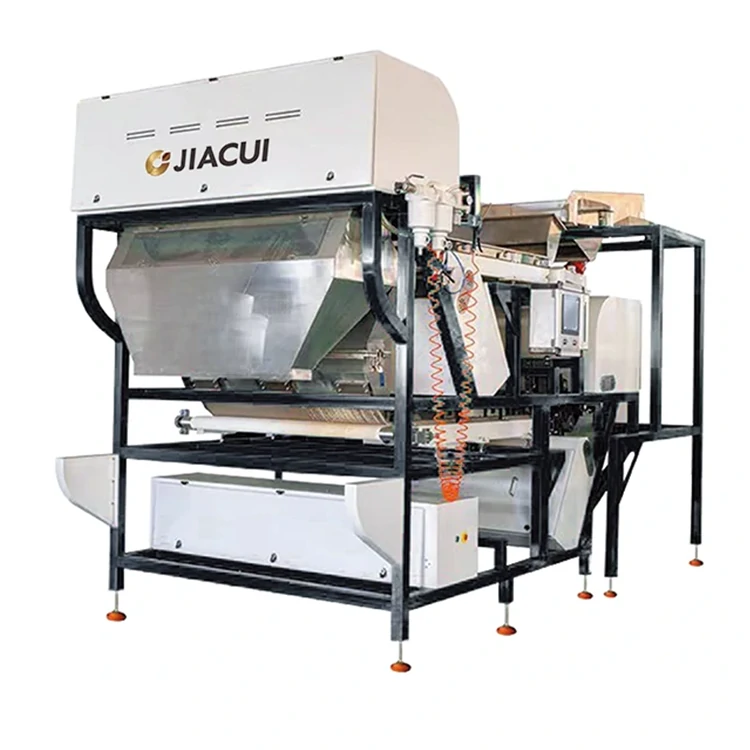
La gama abarca las máquinas de tolva —CS-QB16 (20-100 kg/h, muy adecuada para uso en laboratorio y lotes pequeños), CS-HA32, CS-4A, CS-5A y CS-7A, con una capacidad de 6 a 12 t/h—, así como las máquinas de cinta CS-LA300, CS-LA600, CS-LA1200 y la CS-LA1200D de doble piso para productos que no deben caer en caída libre. La adaptación de esta gama a su rendimiento se trata en el apartado «Rentabilidad de los clasificadores por color y planificación de la capacidad».
Preguntas frecuentes
¿Cuánto tiempo lleva la puesta en marcha?
Prevea varios días para una instalación sencilla en un emplazamiento preparado, siendo la fase más importante el aprendizaje del material y el ajuste. Los emplazamientos que se saltan la preparación suelen perder más tiempo por problemas con los servicios públicos que por la propia máquina.
¿Puedo ponerla en marcha yo mismo?
La instalación mecánica y las conexiones a los servicios públicos deben realizarse in situ, y sí: la secuencia anterior está diseñada para que la siga un ingeniero de planta competente. La asistencia remota para los pasos ópticos y de software es estándar, y elimina el retraso en la programación que supone esperar a que un ingeniero se desplace.
¿Qué ocurre si falla la prueba de aceptación?
En primer lugar, comprueba los aspectos básicos de la alimentación: monocapa, distribución uniforme, velocidad de alimentación dentro de los límites especificados y presión de aire correcta. La gran mayoría de las deficiencias aparentes se deben a estos factores y, concretamente, a las condiciones del material descritas en la sección de alimentación del material, no a la máquina.
¿Tengo que volver a realizar la prueba tras la puesta en marcha?
Sí, según un calendario. La iluminación varía, las válvulas se desgastan y las condiciones de alimentación cambian. Repetir el mismo protocolo cada trimestre te proporciona datos comparables y te permite detectar un deterioro antes de que se convierta en un incidente de calidad.
¿Cuál es la medida más importante que puedo tomar para proteger la inversión?
Registrar el resultado de la aceptación. Todo lo que venga después —detección de desviaciones, resolución de problemas, negociación de la garantía, decisiones de ajuste— depende de disponer de una referencia verificada con la que comparar.
¿Debo hacer funcionar la clasificadora a su rendimiento nominal máximo?
No. Deja un margen de capacidad de aproximadamente el 20 %. Una máquina que funciona permanentemente al límite de su capacidad nominal opera permanentemente con la peor precisión posible, ya que la profundidad del lecho aumenta y las partículas se superponen en el encuadre de la cámara.