
Cuando una clasificadora no rinde como debería, el instinto es culpar a la cámara. En la mayoría de los casos prácticos, la cámara no tiene la culpa: se le pide que fotografíe un flujo de productos que se tambalean, se superponen y están iluminados de forma desigual, y está haciendo lo mejor que puede con un sujeto imposible.
La alimentación y la presentación son la etapa que determina si el sistema óptico llega a ver con claridad cada partícula individual. Establecen un límite máximo estricto para la precisión alcanzable, y son la razón por la que dos máquinas idénticas pueden arrojar resultados muy diferentes en distintas plantas.
Este artículo aborda lo que realmente requiere una buena presentación, la razón física por la que el rendimiento y la precisión se contraponen, y los pasos de preparación previos que no suponen prácticamente ningún coste y recuperan la mayor parte del rendimiento que la gente da por perdido.
Qué significa «una buena presentación» desde el punto de vista mecánico
Una buena presentación se reduce a tres condiciones, y las tres deben cumplirse simultáneamente.
Una sola capa. Cada partícula debe pasar por la línea de inspección sin tocar ni solaparse con otra. Este es el requisito imprescindible, y es el que se incumple con mayor frecuencia.
Velocidad conocida. Cada partícula debe salir de la etapa de presentación a la misma velocidad desde el mismo punto, de modo que el sistema pueda calcular dónde se encontrará en cualquier instante posterior y dirigir un pulso de aire hacia ella.
Posición conocida. Debe conocerse la posición lateral a lo largo del ancho de trabajo, ya que eso es lo que determina qué boquilla se activa.
La arquitectura estándar que cumple estos tres requisitos es un alimentador vibratorio que alimenta una cinta aceleradora. El alimentador vibratorio dosifica el producto a granel hacia delante y lo distribuye a lo ancho de toda la superficie. A continuación, la cinta aceleradora circula más rápido que el alimentador, lo que separa las piezas en una única capa, y lanza cada una de ellas desde su extremo siguiendo una trayectoria parabólica fija. Las clasificadoras ópticas industriales de alimentos se especifican con velocidades de lanzamiento del producto de entre 2,5 y 3,5 m/s precisamente por este motivo.
Dado que cada pieza sale a la misma velocidad desde el mismo punto, el sistema posterior puede predecir la trayectoria de cada pieza, y esa predicción es lo que hace posible un pulso de aire cronometrado de entre 5 y 30 ms.
Por qué el solapamiento anula el algoritmo
Existe una razón mecánica específica por la que la superposición de productos destruye la calidad de la clasificación, y merece la pena comprenderla porque explica la disyuntiva en cuanto al rendimiento.
Cuando aparecen dos o más defectos en el mismo fotograma de la cámara en el mismo instante, el sistema de expulsión solo puede eliminar uno de ellos. El procesador los ha interpretado como un único objeto; se activa una válvula; se desvía una partícula; y la otra acaba directamente en el producto acabado.
No se trata de una limitación del software ni de un problema de velocidad de procesamiento. Es una consecuencia de que el material llega más rápido de lo que la máquina puede separarlo físicamente. Y esto significa que, a medida que aumenta la velocidad de alimentación, la precisión no disminuye gradualmente, sino que cae en picado una vez que el espesor de la capa supera el punto en el que las partículas comienzan a solaparse.
La misma lógica se aplica a la oclusión. Un defecto oculto tras un grano en buen estado no es un fallo de detección; es que nunca se ha mostrado.
La profundidad de la cama es donde se equilibran el rendimiento y la precisión
Todos los operadores se enfrentan a la misma tentación: aumentar la velocidad de alimentación para procesar más toneladas con la misma máquina. La física dice lo contrario, y el mecanismo es el efecto de superposición mencionado anteriormente.
Una profundidad de lecho menor proporciona a la máquina más tiempo y más espacio para separar cada partícula, lo que aumenta la proporción de defectos realmente expulsados. A medida que la capa se hace más gruesa, la superposición aumenta y la proporción de defectos que pueden detectarse y eliminarse disminuye.
Por eso, la forma profesional de dimensionar una clasificadora es dejar un margen de capacidad en lugar de hacerla funcionar al límite. Una regla que se aplica habitualmente en la adquisición de equipos para el procesamiento de materiales es reservar un margen de capacidad de aproximadamente el 20 %: una planta que necesite 5 t/día en la práctica debería especificar una máquina con una capacidad nominal superior, ya que una clasificadora que funcione permanentemente al 100 % de su capacidad nominal es una clasificadora que funciona permanentemente con su peor precisión.
La consecuencia lógica es que comprar una máquina ligeramente más grande que el volumen actual suele ser el error más barato. Subdimensionar limita permanentemente la producción y degrada la calidad de lo que se puede vender; un ligero sobredimensionamiento supone un gasto de capital único y te deja la opción de ajustar mejor la configuración.
Preparación del material antes de que llegue a la clasificadora
Las mejoras de rendimiento más importantes y económicas suelen producirse antes de la máquina, en la fase de preparación. Hay tres variables que son las más importantes.
Humedad. Un alto nivel de humedad hace que el producto se aglomere y se pegue, y ningún alimentador puede separar los grumos en una sola capa. Para materiales triturados y granulados, las directrices del sector recomiendan mantener el contenido de humedad en un 5 % o menos. Si tu producto llega con mayor humedad, secarlo o, al menos, acondicionarlo antes de pasar por la clasificadora te permitirá recuperar más precisión que cualquier mejora en las cámaras.
Uniformidad del tamaño. Una distribución de tamaños muy amplia hace que una única presentación y un único paso de boquilla funcionen mal para ambos extremos del rango. En el caso de los materiales triturados, el objetivo habitual es un tamaño de partícula de alimentación uniforme, aproximadamente en el intervalo de 2 a 20 mm. Cuando la distribución es amplia, la clasificación previa mediante cribado en fracciones de tamaño antes del cribado suele ser el cambio más valioso que se puede realizar.
Eliminación de material extraño a granel antes de la clasificadora. Una clasificadora es un dispositivo de acabado de precisión, no un limpiador primario. Las piedras, el metal, los tallos y los residuos pesados deben eliminarse mediante imanes, despedregadoras, aspiradores y cribas antes de que el producto llegue a la etapa óptica. Cada resto de basura evidente que se elimina mecánicamente supone capacidad que se devuelve a la clasificadora para los defectos que realmente requieren el tratamiento óptico.
La presentación varía según la arquitectura
Las tres arquitecturas presentan el producto de forma diferente, y cada una se adapta a distintos materiales:
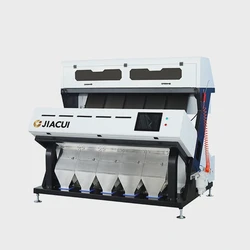
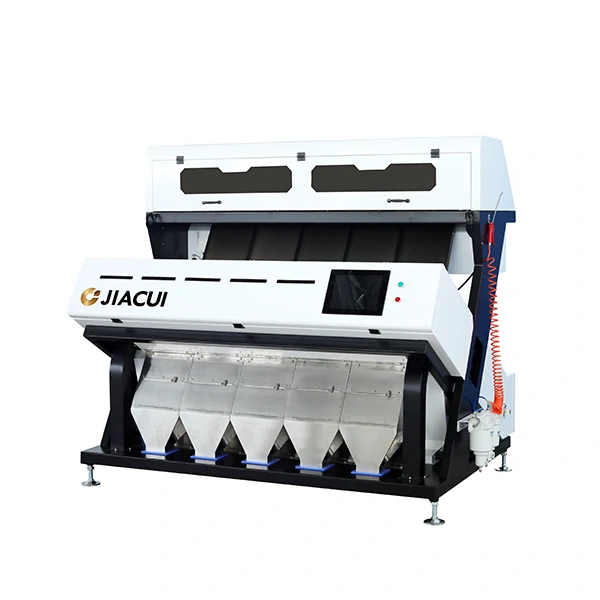
- Las máquinas con tolva de caída libre aceleran el producto por canales inclinados gracias a la gravedad. Son compactas, de gran capacidad y la opción estándar para productos granulares de flujo libre, como el arroz, los cereales, las legumbres y el sésamo.
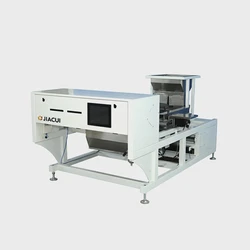
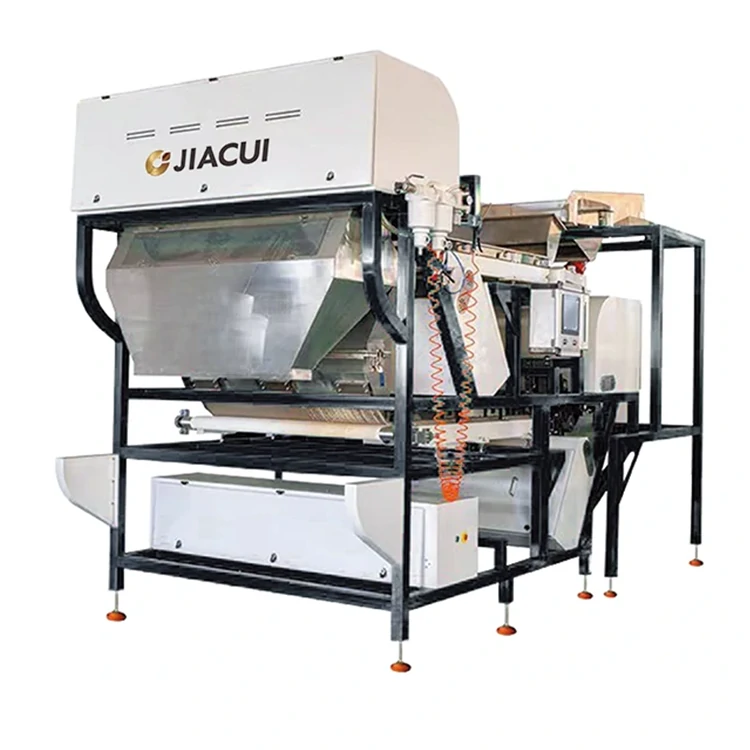
- Las máquinas de cinta transportan el producto en posición horizontal sobre una cinta móvil y lo lanzan desde el extremo de la cinta. Se eligen cuando el producto no debe caer en caída libre: artículos frágiles, grandes o irregulares, incluidos muchos frutos secos y granos en los que el daño por impacto es importante.
- Configuraciones en cascada para tareas específicas de alto caudal.
Tratamos los criterios de selección por separado en las clasificadoras por color de tipo rampa frente a las de tipo cinta; la cuestión aquí es más concreta: sea cual sea la arquitectura, el alimentador debe suministrar una sola capa a velocidad constante, y la arquitectura determina cómo se consigue eso.
Defectos de presentación que conviene comprobar
Cuando los resultados empeoran, estas son las causas que conviene eliminar antes de modificar cualquier ajuste del software:
- Formación de puentes o atascos en la tolva, lo que provoca un suministro irregular —alternando entre falta de producto y sobrecarga, y una precisión tremendamente inconsistente—
- Distribución desigual a lo ancho, lo que deja algunos canales con falta de producto mientras otros están sobrecargados. La máquina es tan buena como su canal peor alimentado
- Acumulación de polvo, que ensucia los sistemas ópticos e indica que el producto se está desgastando en la trayectoria de alimentación
- Soportes del vibrador desgastados o mal ajustados, lo que provoca una dosificación irregular
- Velocidad de alimentación ajustada por encima del límite de monocapa: la causa más común, y a la que los operadores se resisten porque es la única que requiere reducir la velocidad
Lista de comprobación práctica para la puesta en marcha
Antes de aceptar una máquina o tras cualquier queja sobre su rendimiento, comprueba lo siguiente en este orden:
- ¿Es la capa monocapa en la línea de inspección? Obsérvala, no des nada por sentado.
- ¿Es uniforme la distribución a lo largo de todo el ancho?
- ¿La velocidad de alimentación está igual o por debajo de la capacidad nominal, con margen?
- ¿Se encuentra la humedad dentro de las especificaciones del producto?
- ¿Está controlada la distribución granulométrica o se ha ampliado desde la puesta en marcha?
- ¿Se están eliminando los materiales extraños a granel en las fases previas?
- ¿Está limpia la ventana de visualización y calibrado el fondo?
La mayoría de los «problemas con la cámara» se resuelven con alguna de las medidas de esa lista.
Cómo gestionan las máquinas de JIACUI la presentación
El hardware de presentación se especifica en función del producto, no se promedia para toda la gama.
La gama de tolvas —CS-QB16 (20-100 kg/h, adecuada para trabajos de laboratorio y lotes pequeños), CS-HA32, CS-4A, CS-5A y CS-7A (de 6 a 12 T/h) — utiliza canales acelerados por gravedad adaptados a productos de flujo libre. La gama de cintas transportadoras —CS-LA300, CS-LA600, CS-LA1200 y la de doble piso CS-LA1200D— transporta el material en posición horizontal para productos frágiles o de forma irregular, y la disposición de doble piso permite una segunda pasada de clasificación que recupera el producto en buen estado que se ha pasado por alto en la primera.
Nuestra referencia publicada sigue siendo una precisión de clasificación ≥99 %, según las condiciones de prueba: arroz pulido de tipo japonica con aproximadamente un 2 % de impurezas. Esa cifra corresponde a las especificaciones de la máquina; el resultado obtenido con su producto dependerá en gran medida de las seis comprobaciones de presentación mencionadas anteriormente.
Preguntas frecuentes
Mi clasificador no detecta defectos a altas velocidades de alimentación. ¿Es la cámara demasiado lenta?
Rara vez. A altas velocidades de alimentación, la causa suele ser casi siempre la profundidad del lecho: las partículas se superponen en el fotograma, por lo que el sistema interpreta dos defectos como uno solo y solo puede expulsar uno. Si se reduce la velocidad de alimentación, la eficiencia de rechazo suele recuperarse de inmediato, lo que confirma el diagnóstico.
¿Debería comprar una máquina más grande de lo que necesito?
Con moderación, sí. Reservar un margen de capacidad de alrededor del 20 % es una práctica habitual, ya que una máquina que funciona al límite de su capacidad nominal lo hace con la peor precisión posible. Lo contrario —comprar una máquina mucho más grande de lo que requiere su volumen de producción— inmoviliza capital para una capacidad que no se va a utilizar.
¿Se pueden clasificar productos húmedos?
No bien. La humedad provoca la formación de grumos que impide la formación de una monocapa, y además ensucia los sistemas ópticos y las tolvas. Mantener la humedad dentro de los límites especificados —normalmente en torno al 5 % o menos para los materiales granulares— suele ser un requisito previo más que una optimización.
¿Por qué un canal funciona peor que los demás?
Una distribución desigual a lo largo del ancho de trabajo. El alimentador está suministrando más a algunos canales que a otros, y los canales sobrecargados funcionan por encima de su límite de monocapa. Reequilibra la alimentación antes de dar por hecho que se trata de un fallo de hardware.
¿Es realmente tan importante la limpieza previa?
Es el cambio que ofrece mayor rentabilidad en la mayoría de las plantas. La eliminación mecánica de piedras, metales, tallos y partículas finas antes de llegar a la clasificadora devuelve esa capacidad a los sistemas ópticos para que detecten los defectos que realmente lo requieren, y reduce la carga de polvo sobre los sistemas ópticos.
¿Con qué frecuencia debo volver a comprobar la presentación?
Conviértela en una comprobación al inicio de cada turno, ya que la formación de grumos, los puentes y las variaciones de humedad varían con el tiempo. Nuestra lista de comprobación de mantenimiento establece dónde se sitúan las comprobaciones de la presentación en la rutina diaria y semanal, y el análisis del retorno de la inversión y la planificación de la capacidad abordan cómo dimensionar el rendimiento en función de ello.