
La detección acapara toda la atención en cualquier conversación comercial. Las cámaras, los sensores y los algoritmos de IA son lo que presentan los proveedores, y lo que comparan los compradores. Pero el componente que determina la cantidad de producto en buen estado que se conserva es aquel que nadie fotografía: el sistema de expulsión.
Una clasificadora que identifique todos los defectos a la perfección pero que luego los elimine de forma descuidada destruirá más valor que una que pase por alto algunos. Esta es la parte de la máquina que convierte físicamente una decisión en rendimiento, y es donde finalmente se determinan la precisión y el arrastre.
Comprender la cadena de expulsión también te aporta información práctica antes de comprar: qué preguntas debes hacer, qué compresor debes presupuestar y por qué dos máquinas con cámaras idénticas pueden producir resultados muy diferentes con el mismo producto.
Qué ocurre en los milisegundos posteriores a una decisión
Una vez que el procesador marca una partícula para su rechazo, la secuencia física es fija y rápida.
El sistema ya conoce la posición, la velocidad y la trayectoria prevista de la partícula, ya que la etapa de alimentación lanzó cada pieza a una velocidad conocida desde un punto conocido. Calcula qué boquillas estarán adyacentes a esa partícula cuando llegue al punto de expulsión, y en qué instante. A continuación, transcurre un retraso cronometrado con precisión —normalmente de 5 a 30 milisegundos, dependiendo de la velocidad de la cinta o la rampa— y se abren las válvulas seleccionadas.
Cada válvula permanece abierta durante aproximadamente entre 5 y 20 milisegundos, liberando un pulso de aire comprimido a presión de trabajo que golpea la partícula y la desvía de su trayectoria natural hacia la rampa de rechazo. El producto bueno, al no recibir ningún impacto, continúa sin obstáculos hacia la corriente de productos aceptados.
De esa secuencia se desprenden dos conclusiones. Todo el proceso es una cuestión de sincronización, no de fuerza. Y cada milisegundo de error se traduce directamente en un defecto no detectado o en la pérdida de una partícula en buen estado.
Válvulas solenoides: el margen de tiempo de respuesta
La válvula es el componente mecánico de movimiento más rápido de la máquina, y sus especificaciones son las más importantes.
Las válvulas de clasificación industrial se clasifican según su tiempo de apertura y cierre. Las configuraciones publicadas para las clasificadoras ópticas de alimentos sitúan este tiempo por debajo de 1 ms para un ciclo completo de apertura y cierre, y las válvulas eyectoras específicas más rápidas alcanzan aproximadamente entre 0,5 y 0,6 ms. En términos de frecuencia, esto permite un funcionamiento de hasta 300 Hz, y las exigentes aplicaciones con cereales llevan a las válvulas a superar los 1.200 ciclos por segundo.
Conseguir que una válvula se abra tan rápido no es una tarea de ingeniería trivial, y la solución estándar resulta instructiva. Estas válvulas utilizan un accionamiento de doble tensión: se aplica una tensión alta durante una fracción de milisegundo para abrir la válvula de golpe, y a continuación se reduce inmediatamente a una tensión de mantenimiento baja que simplemente la mantiene abierta. Sin esa segunda etapa, la bobina se sobrecalentaría de forma catastrófica a las frecuencias de clasificación; con ella, el consumo de energía y la generación de calor se mantienen controlables durante el funcionamiento continuo.
La vida útil es otra especificación que merece la pena comprobar. Las válvulas eyectoras estándar del mercado suelen tener una vida útil nominal de entre 100 y 500 millones de accionamientos, y este rango depende en gran medida de las condiciones de funcionamiento y —lo que es fundamental— de la calidad del aire.
Espaciado entre boquillas: adaptar el hardware al tamaño de las partículas
El espaciado entre boquillas es el parámetro menos especificado del sector, y debería elegirse en función del tamaño de las partículas, no del precio.
Las configuraciones publicadas de clasificadores de alimentos utilizan una distancia entre válvulas eyectoras de 4 a 8 mm, lo que supone entre 128 y 512 válvulas a lo largo del ancho de trabajo. Las máquinas basadas en cintas transportadoras suelen utilizar una separación mayor, en el rango de 6 a 12 mm; por lo tanto, una clasificadora de dos metros de ancho cuenta con entre 170 y 330 válvulas individuales, cada una de las cuales es capaz de disparar entre 200 y 400 veces por segundo.
La lógica de selección es sencilla:
- Un paso denso para partículas pequeñas. El arroz, el sésamo y el té fino necesitan una boquilla lo suficientemente cerca del objetivo como para que el chorro de aire no se haya dispersado antes de llegar. Si se espacian demasiado, las partículas pequeñas se salen del alcance efectivo del chorro.
- Una separación mayor para las partículas grandes. Los frutos secos enteros, los granos de café y los fragmentos de mineral son lo suficientemente pesados como para que una separación amplia resulte suficiente, y un menor número de válvulas implica un menor consumo de aire y mucho menos mantenimiento.
Una consecuencia práctica: una máquina optimizada para el arroz resultará sobredimensionada y requerirá un mantenimiento excesivo con frutos secos, y una máquina optimizada para frutos secos rendirá por debajo de lo esperado con el sésamo. Precisamente por eso es imprescindible especificar el material antes de la configuración.
Suministro de aire: presión, volumen y calidad
El aire comprimido es el mayor coste operativo controlable en una planta de clasificación, y es la causa más común de fallos de clasificación que se diagnostican erróneamente como problemas electrónicos.
Presión. Los sistemas de expulsión funcionan en un rango de 2 a 6 bar, aunque algunas configuraciones alcanzan los 7 bar. Las máquinas con tolvas grandes pueden consumir hasta 6,5 m³/min a una presión de 0,5–0,8 MPa.
Volumen. Una cifra útil para la planificación: una clasificadora de dos metros con una carga del 80 % consume aproximadamente entre 3.000 y 6.000 metros cúbicos normales por hora a 6 bar, lo que se traduce en una carga eléctrica continua del compresor de entre 20 y 40 kW. Las clasificadoras ópticas de alimentos más pequeñas están especificadas para un consumo de 300 a 1.200 Nl/min a pleno rendimiento de rechazo. En cuanto al compresor propiamente dicho, la potencia necesaria para el manejo de cereales oscila entre unos 15 HP para máquinas pequeñas y 40 HP para grandes unidades con múltiples tolvas.
Esa carga del compresor debe tenerse en cuenta en su presupuesto de explotación y en su diseño eléctrico, y no ser una cuestión secundaria.
Calidad. Aquí es donde se originan la mayoría de los problemas sobre el terreno. El suministro de aire debe estar libre de aceite, seco y filtrado. La humedad o la contaminación por aceite obstruyen los orificios de los solenoides y provocan que las válvulas se atasquen o no se activen correctamente; en plantas costeras húmedas, un secador de aire en la línea de suministro del eyector no es opcional. La configuración recomendada es un compresor de tornillo sin aceite, con secador y sistema de filtración, que alimente un depósito acumulador con volumen de reserva para picos de demanda, junto con un regulador de presión que mantenga cada ráfaga a una presión idéntica, independientemente de las fluctuaciones de la planta.
Adaptación del caudal de la válvula al material
El dimensionamiento de las válvulas se expresa en términos de caudal, y la tabla de correspondencias es una de las guías de selección más útiles y directas que existen:
| Clase de material | Ejemplos | Caudal típico de la válvula |
|---|---|---|
| Pequeños y ligeros | Sésamo, quinoa, hojas finas de té | 40–300 l/min |
| Medio | Arroz, trigo, alubias, gránulos pequeños | 400–1000 L/min |
| Grandes y pesados | Frutos secos enteros, café, minerales, copos de plástico grandes | 2000–4000 L/min |
La razón es el impulso. Una semilla de sésamo y una nuez de anacardo difieren en masa en varios órdenes de magnitud, y el pulso de aire debe dimensionarse para desplazar el producto objetivo lo suficientemente lejos como para que salga del separador, sin que su energía sea tal que arrastre el producto adyacente.
De dónde proceden realmente los fallos de expulsión
Cuando la calidad de la clasificación se deteriora, lo primero que hay que revisar es el sistema de expulsión, y las causas suelen ser triviales:
- Válvulas desgastadas o lentas. A medida que las bobinas y los resortes envejecen, el tiempo de respuesta se alarga. La válvula sigue activándose, pero con retraso, por lo que el pulso llega detrás del objetivo. Esto se manifiesta como una disminución de la eficiencia de rechazo, más que como un fallo evidente.
- Fugas de aire comprimido. Un colector con fugas priva de aire a las válvulas, lo que provoca que no se activen con la suficiente fuerza. La pureza disminuye y el síntoma parece un problema de detección.
- Aire contaminado. El aceite o la humedad presentes en el suministro obstruyen progresivamente los orificios.
- Obstrucción de la boquilla. El producto cargado de polvo o pegajoso se acumula en la punta de la boquilla, especialmente en aplicaciones mineras y de reciclaje.
- Duración incorrecta del pulso. Si es demasiado corto, los objetivos no se eliminan; si es demasiado largo, se eliminan productos adyacentes que no deben eliminarse.
- Calibración incorrecta de la ventana de sincronización. El retardo entre el escaneo y la expulsión debe ajustarse a la velocidad real del producto. Si la velocidad de alimentación cambia y el modelo de sincronización no se adapta, los objetivos se pasan por alto por completo.
Ajuste del equilibrio: rechazo frente a arrastre
El único ajuste con mayor repercusión económica es la duración de la apertura de la válvula, y se trata de una compensación directa.
Los pulsos cortos ahorran aire y preservan el producto adyacente, pero es posible que los objetivos ligeros o marginales no sean desviados lo suficiente y caigan en el flujo de productos en buen estado. Los pulsos más largos garantizan la eliminación de todo lo que se pretende eliminar, pero el chorro es más amplio que el objetivo y arrastra consigo producto en buen estado.
Esa disyuntiva es el origen mecánico del arrastre —la proporción de producto bueno respecto al defecto genuino en la corriente de rechazo—. Es por eso que una máquina ajustada para «eliminar absolutamente todo» puede ser la máquina más cara que tengas, y por qué el objetivo correcto es un óptimo económico en lugar del máximo rechazo. Tratamos el aspecto del diagnóstico en detalle en «Por qué tu clasificador rechaza producto en buen estado».
Especificación de un sistema de expulsión: la lista de comprobación
Antes de firmar, estas son las preguntas que vale la pena plantear, ya que marcan la diferencia entre una máquina configurada y una simplemente montada:
- ¿Tiempo de respuesta de la válvula: inferior a 1 ms, con la frecuencia nominal indicada?
- Espaciado entre boquillas: ¿adaptado a mi partícula más pequeña o al valor predeterminado del proveedor?
- Número de válvulas: ¿suficiente en todo el ancho de trabajo?
- Clase de caudal: ¿adaptada a la masa de mi material?
- Consumo de aire: ¿se indica en Nl/min o m³/min a una presión determinada, para que pueda dimensionar un compresor?
- Requisitos de calidad del aire: ¿qué tipo de filtración y secado se especifica, y está incluido?
- Reserva y regulación: ¿dispone de depósito acumulador y regulador de presión?
- Política de repuestos: las válvulas son consumibles a largo plazo. ¿Cuál es el plazo de entrega y el precio?
Qué significa esto en las máquinas JIACUI
La eyección se configura para cada máquina siguiendo la misma lógica que el resto del diseño: el paso de la boquilla y la clase de caudal de la válvula se seleccionan en función del material de destino, sin promediar los valores de toda la gama.
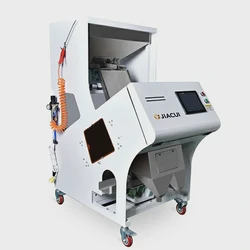
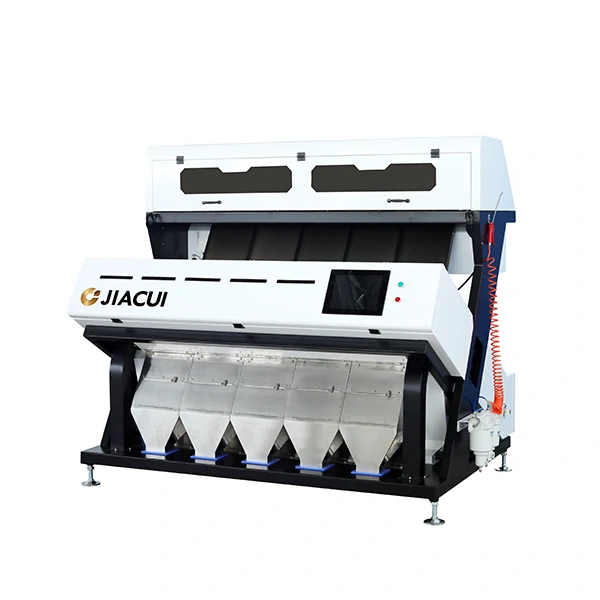
La gama de tolvas abarca desde la compacta CS-QB16, con un rendimiento de 20-100 kg/h, pasando por la CS-HA32, la CS-4A y la CS-5A, hasta la CS-7A, con un rendimiento de 6-12 T/h, con máquinas de cinta transportadora —CS-LA300, CS-LA600, CS-LA1200 y el modelo de doble piso CS-LA1200D — para productos que deben transportarse en posición horizontal. Cabe destacar aquí la configuración de doble piso: permite una segunda pasada de clasificación en el flujo de rechazo, lo que constituye la forma mecánica de recuperar el producto en buen estado que se ha pasado por alto en la primera pasada.
En toda la gama, la referencia publicada es una precisión de clasificación ≥99 %, medida en arroz pulido de tipo japónica con un contenido de impurezas de aproximadamente el 2 %. Especificamos esta condición porque una cifra de precisión sin ella no es una especificación que se pueda comparar.
Preguntas frecuentes
¿Por qué mi clasificador funciona peor por la tarde?
Normalmente, el calor y el polvo, en ese orden. Las variaciones de la temperatura ambiente afectan a la densidad del aire y al rendimiento de la lámpara, y el polvo acumulado en la ventana de visualización atenúa progresivamente la iluminación a lo largo de un turno. Si el descenso es repentino en lugar de gradual, comprueba primero el suministro de aire comprimido.
¿Cómo sé si una válvula está fallando?
Una válvula en buen estado se activa con nitidez; una que falla se vuelve lenta y su tiempo de respuesta se alarga, por lo que expulsa el grano con retraso. La prueba práctica consiste en medir conjuntamente la eficiencia de arrastre y de rechazo a lo largo del tiempo: un problema en la válvula altera ambas en direcciones opuestas.
¿Puedo simplemente aumentar la presión de aire para mejorar la clasificación?
Solo hasta la presión para la que se diseñó el sistema. Por encima de las especificaciones, se aumenta el consumo de aire, se acelera el desgaste de las válvulas y se amplía el chorro efectivo, lo que aumenta el arrastre. La mejora en el rechazo suele compensarse con creces con la pérdida de producto en buen estado.
¿Es mejor un compresor más grande?
No necesariamente: un compresor sobredimensionado que funciona en ciclos cortos desperdicia energía y suministra una presión menos estable. Dimensiónalo según el consumo indicado más un margen razonable, y da prioridad a la sequedad y la filtración frente a la capacidad bruta.
¿Las máquinas de cinta y de tolva necesitan configuraciones de expulsión diferentes?
Sí, porque la trayectoria del producto es diferente. Una máquina de cinta transportadora lanza el producto siguiendo una trayectoria parabólica fija desde un punto conocido; en una máquina de tolva de caída libre, el producto acelera por la fuerza de la gravedad. El modelo de sincronización de «escaneo-expulsión» y la geometría de la boquilla se ajustan en consecuencia.
¿Cuánto debo presupuestar para el aire comprimido?
Utilice el consumo indicado para la clasificadora a presión de trabajo, añada su tasa de rechazo como factor de carga y conviértalo a kW del compresor; para una máquina de tamaño medio, esto suele suponer una carga eléctrica continua de entre 20 y 40 kW, lo que constituye una partida real en el presupuesto de explotación. El modelo de costes completo se trata en «Rentabilidad de la clasificadora de color y planificación de la capacidad».