
Si le preguntas a diez compradores qué es lo importante en una clasificadora óptica, nueve te hablarán de cámaras, canales o rendimiento. Muy pocos preguntan por la luz; sin embargo, la iluminación es el componente que determina, en primer lugar, si un defecto es físicamente visible para la máquina.
Una clasificadora óptica no puede detectar un contraste que su fuente de luz nunca genera. Si una piedra y un grano de arroz reflejan longitudes de onda idénticas bajo tu fuente de iluminación, por mucha potencia de procesamiento o resolución de cámara que se utilice, no habrá forma de separarlos. La fuente de luz define el contraste físico disponible; todo lo que viene después solo determina cómo se aprovecha ese contraste.
Este artículo relaciona las cuatro familias de iluminación y detección utilizadas en la clasificación moderna —luz visible/RGB, infrarrojo cercano, ultravioleta y rayos X— con los materiales para los que realmente son adecuadas, de modo que puedas adaptar la tecnología al defecto en lugar de comprar la configuración más cara y cruzar los dedos.
La iluminación es el primer eslabón de la cadena de clasificación
Todas las clasificadoras funcionan siguiendo la misma cadena de cinco etapas: el material se presenta en una sola capa, se ilumina, se captura una imagen, se clasifica y, por último, se expulsa. La iluminación ocupa el segundo lugar y condiciona todas las etapas posteriores.
La razón es sencilla. Los sensores CCD y CMOS no «ven» los objetos; miden los fotones que llegan a cada píxel. Lo que llega depende de tres factores: el contenido espectral de la fuente, cómo el material objetivo refleja o absorbe ese espectro y la sensibilidad espectral del propio sensor. Si se modifica cualquiera de estos tres factores, el mismo objeto físico produce una señal completamente diferente.
Por eso, la pregunta más útil en una conversación con un proveedor no es «¿cuántas cámaras?», sino «¿bajo qué iluminación y para qué defecto?».
Luz visible y RGB: la banda de referencia de 400–700 nm
La clasificación en el espectro visible utiliza la banda de 400–700 nm —el rango que percibe el ojo humano— captada por cámaras de barrido lineal trilineales con un sensor rojo/verde/azul.
Esta es la configuración más habitual, y por una buena razón. La mayoría de los defectos alimentarios y agrícolas difieren realmente en su color visible: granos de arroz calcáreos y amarillentos, alubias dañadas por insectos, café descolorido, frutos secos mohosos, copos de plástico de color anómalo. Las configuraciones publicadas para las clasificadoras ópticas de alimentos especifican entre 0,3 y 0,5 mm por píxel a lo largo de la línea de clasificación, con velocidades de barrido de hasta 6.000 líneas por segundo, lo que es suficiente para detectar puntos de menos de un milímetro en productos que se desplazan a una velocidad de entre 2,5 y 3,5 m/s.
La clasificación RGB es también la configuración más económica y la más fácil de manejar, ya que el operador ve en la pantalla exactamente lo que ve la cámara.
Sin embargo, su limitación es de carácter estructural. Las tres bandas de color no transmiten información química. Un defecto que coincida con el color visible del producto resulta invisible para una cámara RGB, por muy buena que sea esta. Un estudio independiente sobre el reciclaje de plásticos ilustra esta diferencia: mientras que una clasificadora por espectroscopia en el espectro visible alcanzó una pureza del 96,5 % y una eficiencia del 91,7 % al separar el PET transparente de las botellas de color azul claro y verde claro, una cámara RGB logró un 86,5 % y un 77 % en el mismo flujo.
Esa diferencia de eficiencia de 15 puntos no es un problema de calidad de la cámara. Es un problema de longitud de onda.
Infrarrojo cercano: 750–2500 nm, donde se clasifica por composición química en lugar de por color
La espectroscopia del infrarrojo cercano traslada la medición del aspecto a la composición. La banda NIR abarca aproximadamente de 750 a 2500 nm; los sistemas de clasificación industriales suelen utilizar la parte de onda corta, con sensores de InGaAs que cubren de 900 a 1750 nm.
Es la física lo que la hace útil. Los enlaces químicos del material absorben longitudes de onda específicas y comienzan a vibrar, modulando el espectro de luz que se dispersa desde la superficie. Dado que los distintos materiales contienen enlaces diferentes —los enlaces carbono-hidrógeno en los plásticos son el caso clásico—, cada material devuelve una huella espectral distintiva. La clasificadora ya no compara colores, sino que lee la estructura molecular.
Esa capacidad permite realizar separaciones que el sistema RGB simplemente no puede llevar a cabo:
- Identificación de polímeros en el reciclaje. El PET, el HDPE, el PP, el PS, el ABS y el PVC presentan bandas de absorción identificables, por lo que las escamas pueden separarse por tipo de resina en lugar de por color —incluido el negro sobre negro, donde la clasificación visual falla por completo—.
- Separación de la cáscara y la almendra. Los estudios espectrales publicados sobre las almendras identifican una característica cerca de los 930 nm asociada al contenido de aceite de la almendra, lo que permite separar la almendra de la cáscara independientemente de lo similares que parezcan a simple vista. El mismo principio se aplica a los anacardos y otros frutos secos, en los que los fragmentos de cáscara y la almendra pueden ser visualmente casi idénticos.
- Humedad y composición interna. El NIR permite realizar un seguimiento del contenido de agua, lo que lo hace útil para detectar diferencias de calidad internas en granos y semillas que aún no presentan una firma cromática externa.
Dos observaciones prácticas. En primer lugar, la intensidad de la señal NIR varía según la banda: las características de absorción en el rango del infrarrojo de onda corta (SWIR) son notablemente más intensas que en el rango del infrarrojo cercano (NIR), razón por la cual los sistemas equipados con SWIR gestionan objetivos difíciles —películas finas, muestras oscuras, superficies contaminadas— de forma más fiable. En segundo lugar, la ampliación al infrarrojo de onda media, en torno a los 2900–4200 nm, es lo que permite separar los plásticos negros, ya que estos no absorben prácticamente nada de lo que sea útil en la banda visible.
El coste operativo es la iluminación. El funcionamiento del NIR se ha basado tradicionalmente en fuentes halógenas porque cubren el rango infrarrojo, pero el halógeno conlleva una vida útil limitada de la lámpara, un elevado consumo energético y un calor significativo —un verdadero problema en las plantas de procesamiento de alimentos, donde el calor de la lámpara afecta al producto—. Las fuentes LED optimizadas para el NIR están sustituyendo progresivamente a las halógenas precisamente por esta razón.
Ultravioleta: 100–400 nm y la firma de fluorescencia
El UV se sitúa entre 100 y 400 nm. Su valor para la clasificación proviene menos del color reflejado y más de la fluorescencia: ciertos materiales absorben el UV y lo reemiten en longitudes de onda visibles más largas, produciendo una señal que es fácil de aislar sobre un fondo oscuro.
En la práctica, la luz UV es una herramienta especializada más que general. Se aplica cuando un contaminante es fluorescente y el producto no lo es, lo que incluye aplicaciones de detección de determinados contaminantes biológicos y residuos. Un aspecto técnico importante es que la respuesta a los rayos UV requiere una óptica específica: los sensores de silicio estándar y las lentes de cristal tienen una transmisión de rayos UV deficiente, y el trabajo con rayos UV suele requerir sensores optimizados para rayos UV o retroiluminados, así como materiales de lente adecuados.
Para la mayoría de las aplicaciones alimentarias y mineras, la luz UV es un complemento de la luz visible o del infrarrojo cercano (NIR), más que un sustituto.
Transmisión de rayos X: clasificación por densidad en lugar de por reflexión
Los rayos X rompen por completo este modelo. La luz visible, el NIR y los rayos UV son todas técnicas de reflexión: la luz incide sobre la superficie y rebota. La transmisión de rayos X hace pasar la radiación a través del objeto y mide lo que se absorbe, lo cual depende de la densidad atómica y del grosor, no del aspecto de la superficie.
Esto es lo que resuelve la categoría más difícil de problemas de clasificación: defectos que son idénticos en color, idénticos en forma y que solo difieren en densidad.
- Vidrio, piedras y metal en los flujos de alimentos
- Huecos internos, granos huecos y daños causados por plagas ocultos dentro de una cáscara de semilla intacta
- Fragmentos de hueso en alimentos procesados
- Separación de minerales en la que la roca valiosa y la roca estéril tienen el mismo aspecto superficial
Dado que la densidad es intrínseca al material, los rayos X tampoco se ven afectados por la contaminación superficial: el polvo, la película de humedad y las variaciones de color no degradan la señal como lo hacen en una cámara óptica.
Tratamos el enfoque basado en la densidad en detalle por separado; para obtener una visión general de nuestras configuraciones de rayos X, consulte la gama de sistemas de clasificación por rayos X.
Reflectancia o transflectancia: el fondo es tan importante como la lámpara
Un detalle que distingue a las máquinas bien puestas en marcha de las mal puestas en marcha es el fondo de referencia situado detrás del producto.
En las máquinas de cinta transportadora, el producto se encuentra sobre una cinta, y la disposición estándar es la medición por reflectancia frente a una cinta negra: la cinta no aporta ninguna señal espectral propia, por lo que todo lo que ve el sensor procede del producto.
En las máquinas de rampa y de caída libre, el producto se desplaza en el aire, y un fondo de referencia de color claro —las baldosas cerámicas o las superficies de PTFE son opciones de eficacia probada— permite la medición por transflectancia, en la que la luz atraviesa parcialmente o rodea el material fino antes de regresar. Esto es lo que hace que las escamas finas, las películas y los materiales translúcidos sean medibles en absoluto.
Un error en este aspecto es una causa habitual de que una máquina rinda por debajo de lo esperado a pesar de contar con un buen hardware. Además, es un problema que se puede solucionar: se trata de una decisión de puesta en marcha, no de una limitación del hardware.
Elección del iluminante adecuado: una matriz práctica
| Principio de detección | Banda | Qué mide | Resuelve | No resuelve |
|---|---|---|---|---|
| RGB / visible | 400–700 nm | Color de la superficie | Decoloración, grano calcáreo, moho, color extraño | Defectos del mismo color |
| NIR / SWIR | 750–2500 nm (InGaAs 900–1750 nm) | Absorción molecular | Identificación de polímeros, cáscara/grano, humedad, plásticos negros | Diferencias de densidad |
| UV | 100–400 nm | Fluorescencia | Contaminantes y residuos fluorescentes | La mayoría de los defectos generales |
| Transmisión de rayos X | — | Densidad atómica | Vidrio, piedra, metal, huecos internos, daños ocultos | Clasificación por color solo en superficie |
La realidad es que ninguna tecnología por sí sola lo abarca todo, y la pregunta clave es qué propiedad física distingue el defecto de su producto. Si se trata del color, la clasificación visual es suficiente y la más económica. Si se trata de la composición química, se necesita NIR. Si se trata de la densidad, se necesitan rayos X.
Cómo se aplica esto a las máquinas de JIACUI
Nuestra gama está configurada del mismo modo que funciona la toma de decisiones en la práctica: por material y, a continuación, por la propiedad que distingue lo bueno de lo defectuoso:
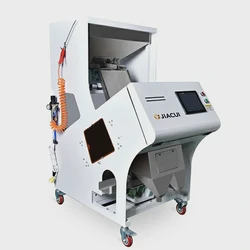
- Clasificación mediante CCD de luz visible para las gamas de cereales, legumbres y frutos secos, donde los defectos son de color superficial
- Configuraciones NIR y multiespectrales para café y anacardos, donde la composición química y la calidad interna son tan importantes como el aspecto
- Transmisión de rayos X para separaciones basadas en la densidad
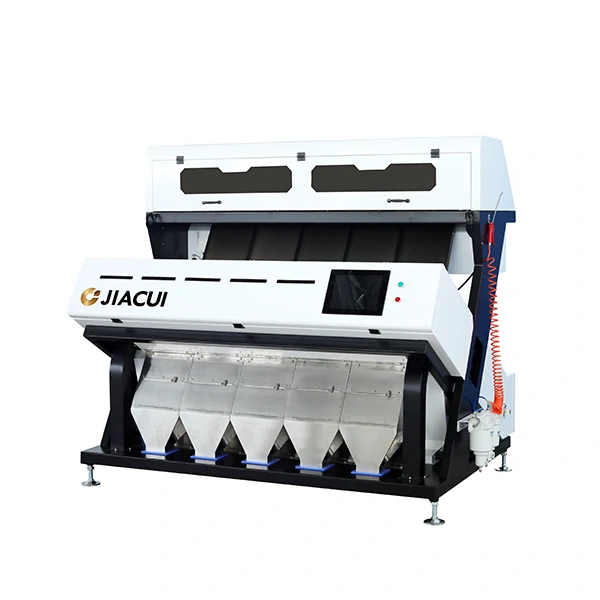
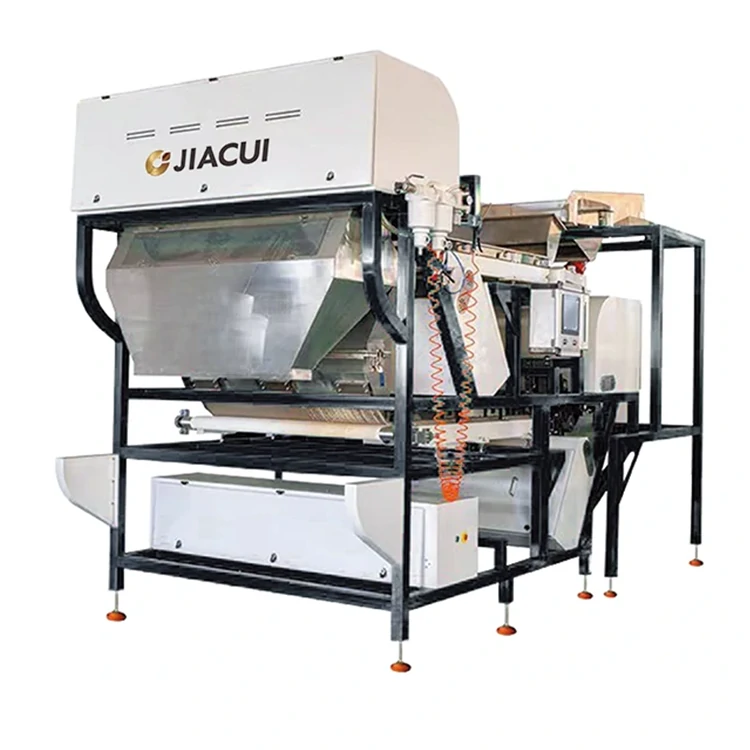
- Máquinas de tipo tolva, desde la compacta CS-QB16 (20-100 kg/h, muy adecuada para trabajos de laboratorio y lotes pequeños) hasta la CS-HA32, la CS-4A, CS-5A hasta la CS-7A, con una capacidad de 6-12 T/h, y máquinas de cinta transportadora como la CS-LA300, la CS-LA600, la CS-LA1200 y la CS-LA1200D de doble piso, para productos que no deben caer en caída libre
En toda la gama, nuestra referencia publicada es una precisión de clasificación ≥99 %, indicada en unas condiciones definidas —arroz pulido de tipo japonica con aproximadamente un 2 % de impurezas—, ya que un porcentaje sin condiciones de ensayo no constituye una especificación.
Preguntas frecuentes
¿Puedo añadir NIR a una máquina comprada para la clasificación visible?
A veces, pero hay que considerarlo una cuestión de hardware, no de software. El NIR requiere un sensor sensible a los infrarrojos, una iluminación adecuada y una trayectoria óptica correcta. La adaptación a posteriori es posible en algunas plataformas e imposible en otras; resulta mucho más económico especificarlo en el momento de la compra.
¿Compensa una cámara de mayor resolución una fuente de luz deficiente?
No. La resolución determina la precisión con la que se muestrea la imagen; la iluminación determina si el objetivo se distingue en absoluto del fondo. Mejorar la resolución en una señal sin contraste solo mide la ausencia de contraste con mayor precisión.
¿Por qué varía el rendimiento de mi clasificador a lo largo de un turno largo?
La causa más habitual es la variación de la iluminación, no un fallo del sensor. La potencia de la lámpara varía con la temperatura y el paso del tiempo, y el polvo acumulado en la ventana de visualización atenúa la luz progresivamente. Las máquinas modernas lo compensan mediante una calibración periódica con referencia blanca; sin ella, una máquina puede sufrir una variación apreciable a lo largo de un solo turno.
¿Necesito rayos X o basta con el NIR?
Realiza la prueba física. Si tu defecto difiere del producto en buen estado en cuanto a color o composición química, la clasificación por NIR o luz visible lo detectará y los rayos X supondrán un gasto innecesario. Si el defecto solo difiere en densidad —vidrio en el grano, piedra en el mineral, granos huecos—, el NIR no lo detectará y los rayos X son la herramienta adecuada.
¿Es el LED siempre mejor que el halógeno?
Para el trabajo en el espectro visible y el infrarrojo cercano con productos alimenticios, el LED suele ganar en cuanto a vida útil de la lámpara, consumo energético y —lo que es más importante— calor, un factor relevante en procesos sensibles a la temperatura. El halógeno sigue siendo relevante cuando se requiere un amplio espectro continuo en todo el rango del infrarrojo. La elección depende de la aplicación concreta.
¿Cómo puedo verificar una especificación de iluminación declarada?
Realice pruebas con su propio material, a su propio ritmo de producción, y descarte manualmente el flujo de productos rechazados. Cualquier cifra proporcionada por el proveedor sobre precisión o capacidad de detección debe ser reproducible en su producto; consulte nuestra guía para medir la precisión de la clasificación de forma honesta.