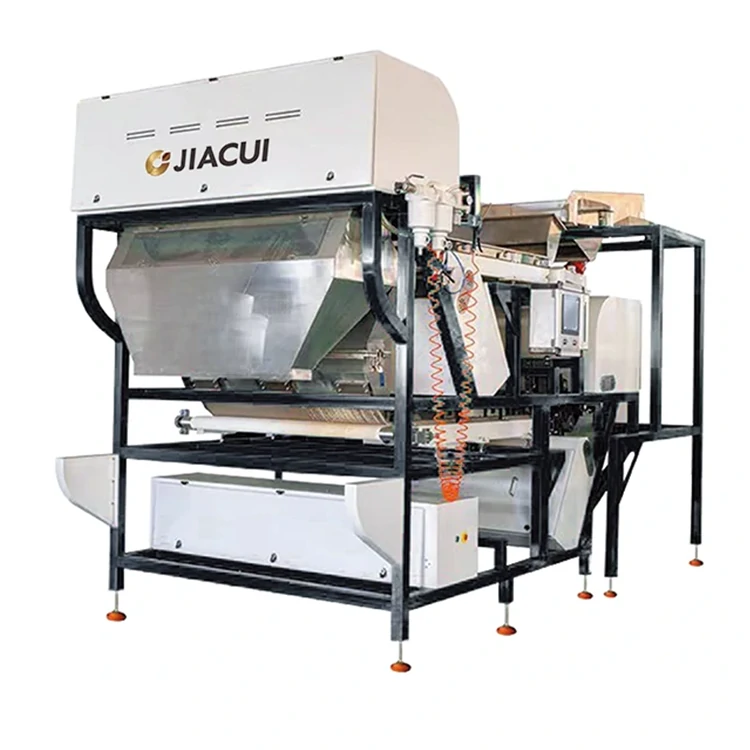

El rechazo excesivo —que productos aceptables acaben en la línea de rechazo— es la queja más habitual que recibimos de los procesadores y la que más perjudica económicamente. A diferencia de los defectos que pasan desapercibidos, que suponen un riesgo para la calidad, los falsos rechazos suponen una pérdida directa de ingresos, que se produce de forma continua durante cada hora que la máquina está en funcionamiento.
La buena noticia es que el rechazo excesivo rara vez se debe a un defecto de la máquina. Suele deberse a la configuración, la presentación o el mantenimiento y, por lo tanto, se puede solucionar en gran medida sin necesidad de inversión de capital.
Esta guía repasa las causas reales por orden de probabilidad, con diagnósticos que puedes realizar en tu propia línea de producción.
Empieza por aquí: cuantifica el problema antes de cambiar nada
No ajustes nada hasta que conozcas tu valor de referencia. Veinte minutos con una báscula:
```
- Pon en marcha la producción con los ajustes y la velocidad de alimentación habituales
- Recoge los productos rechazados durante un periodo fijo —por ejemplo, 10 minutos—
- Pésalo
- Separa manualmente los defectos reales del producto aceptable
- Pesa ambas fracciones
Índice de arrastre = producto aceptable en los productos rechazados ÷ total de productos rechazados```
Esto funciona por las mismas razones por las que funciona como un KPI continuo: no requiere laboratorio y responde directamente a los cambios de configuración. Nuestra guía sobre precisión explica el método de medición con mayor detalle.
Anota la cifra. Cada corrección debe validarse comparándola con ella. Resiste la tentación de cambiar varios ajustes a la vez: no sabrás qué cambio ha sido el que ha ayudado.
Causa 1: sensibilidad ajustada de forma demasiado agresiva
Es la causa más obvia, y a menudo no es la verdadera, pero compruébala primero porque no cuesta nada.
Si los parámetros los configuró durante la puesta en marcha alguien que buscaba optimizar la eliminación de defectos —o los fijó una vez un operario que quería asegurarse de que no se le escapara nada—, es posible que simplemente estés trabajando con unos ajustes más estrictos de lo que la rentabilidad justifica.
Diagnóstico. Reduce la sensibilidad de forma gradual y vuelve a medir el arrastre después de cada cambio. Observa atentamente la calidad aceptada a medida que la reduces; encuentra el punto en el que los defectos que se escapan comienzan a aumentar de forma significativa. Ese punto de inflexión es tu nivel óptimo.
Un enfoque importante. Un cierto grado de arrastre es normal e incluso deseable: es el coste de unos pocos defectos que se escapan. El objetivo no es un arrastre cero, sino el coste total mínimo, equilibrando el producto perdido con las penalizaciones por defectos:
``` Coste total = (defectos que se han pasado por alto × penalización por unidad) + (rechazos erróneos × precio de venta por unidad) ```
En productos de alto valor —nueces de anacardo, café tostado de primera calidad, frutos secos— el segundo término predomina claramente, por lo que conviene dar prioridad a la protección del rendimiento. En productos de gran volumen y márgenes reducidos, el equilibrio cambia. Encontrarás un análisis económico completo en nuestra guía sobre el retorno de la inversión (ROI).
Causa 2: alimentación inestable o excesiva —la causa real más común—
Esta es la causa que más a menudo se pasa por alto y, con frecuencia, el problema en su totalidad.
Cuando las partículas llegan más rápido de lo que tardan en estabilizarse en una sola capa, ocurren tres cosas negativas simultáneamente:
- Las unidades se superponen, por lo que la cámara detecta una superficie fusionada en lugar de elementos individuales,
- el material se agita, lo que da lugar a superficies irregulares,
- los pequeños defectos quedan ocultos, mientras que las unidades aceptables se interpretan erróneamente como errores más graves.
El resultado parece idéntico al de una «sensibilidad demasiado alta» —muchos rechazos falsos—, pero aumentar la sensibilidad es precisamente la respuesta equivocada, ya que el problema radica en la presentación, no en la evaluación.
Diagnóstico y soluciones:
| Comprueba | Solución |
|---|---|
| Velocidad de avance como porcentaje del valor nominal | Reducir hasta el 60-75 % del máximo nominal |
| Amplitud de vibración del alimentador | Ajustar para estabilizar la cortina |
| Profundidad del material en la rampa o la cinta | Si es demasiado grande, se producen atascos; hay que reducirla |
| Sobrecarga o falta de material en la entrada | Instalar o poner en servicio una tolva de compensación |
| Estado de la superficie de la rampa | La acumulación interrumpe el flujo laminar: limpiar |
Hay que hacer hincapié en la estabilidad de la alimentación. Las máquinas que pasan de la falta de material a un exceso no pueden funcionar de forma constante, independientemente de los ajustes. Una tolva de compensación en la entrada suele resolver la inestabilidad persistente de forma más eficaz que cualquier cambio de parámetros.
Causa 3: ópticas sucias o iluminación inestable
La degradación óptica y el exceso de rechazos están estrechamente relacionados, y esta es la segunda causa real más común.
Una capa de polvo en la ventana de la cámara dispersa la luz, reduciendo el contraste efectivo. Un contraste bajo hace que las variaciones naturales legítimas del producto empiecen a parecer señales de defecto, por lo que la máquina rechaza unidades aceptables que antes aceptaba.
La progresión es insidiosa: el rendimiento disminuye gradualmente, el arrastre aumenta lentamente y los operarios pueden intentar compensarlo ajustando la sensibilidad, lo que empeora aún más la situación.
Diagnóstico y soluciones:
- Limpia todas las superficies ópticas con paños y productos aprobados que no dejen pelusa y, a continuación, vuelve a medir el carry-over. En materiales polvorientos, esto suele bastar para restablecer el nivel de referencia.
- Comprueba la potencia de iluminación. Los LED pierden intensidad gradualmente. Compárala con los valores de puesta en marcha, si se han registrado.
- Comprueba la limpieza de la placa de referencia o de fondo: la deriva de la referencia afecta a todas las decisiones posteriores.
- Realice una verificación tras la limpieza. Si la limpieza restaura el rendimiento, habrá identificado la causa y deberá aumentar la frecuencia de limpieza.
Los detalles de la programación se encuentran en la lista de comprobación de mantenimiento. Ten en cuenta que el café tostado, los frutos secos y el plástico generan aceites y polvo que ensucian la óptica mucho más rápido que los granos limpios; las operaciones que aplican a estos materiales los programas de limpieza de las líneas de arroz suelen tener un rendimiento inferior al esperado.
Causa 4: problemas con el eyector — unidades adyacentes atrapadas en el chorro
El comportamiento del eyector provoca un rechazo excesivo de una forma que parece misteriosa hasta que se comprende.
- El exceso de presión de aire desvía no solo la unidad objetivo, sino también las unidades vecinas que se encuentran dentro de la corriente de aire.
- Una respuesta lenta de la válvula provoca un disparo tardío, que no alcanza su objetivo y perturba la unidad equivocada.
- Las válvulas con fugas crean turbulencias continuas, lo que perturba el material cercano.
- Un suministro de aire irregular hace que la expulsión sea impredecible, provocando a veces disparos innecesarios.
Diagnóstico y soluciones:
| Comprueba | Acción |
|---|---|
| Presión de aire en el colector | Redúcela al mínimo que permita desviar de forma fiable las partículas objetivo |
| Calidad del aire: humedad y aceite | Vacíe los receptores, compruebe los secadores y compruebe si hay contaminación |
| Válvulas con fugas audibles | Escuchar en el colector con la línea en funcionamiento; sustituir las unidades con fugas |
| Prueba de respuesta de las válvulas | Comprobar mensualmente cada solenoide; sustituir las unidades que respondan con lentitud |
| Capacidad de los receptores | Asegúrate de que el volumen sea adecuado para el pico de disparo simultáneo |
Reducir la presión de aire suele ser, con frecuencia, el ajuste más rentable que se puede realizar. Muchas líneas funcionan a una presión mucho mayor de lo necesario. Ajústala a la baja gradualmente, volviendo a medir el arrastre y los defectos escapados después de cada paso; normalmente encontrarás un exceso considerable.
El suministro de aire también representa el mayor coste de funcionamiento continuo, por lo que esta solución mejora la rentabilidad operativa por partida doble. Consulte el análisis del consumo energético.
Causa 5: variación legítima del producto no modelada
A veces, la máquina funciona correctamente, pero el modelo de variación aceptable es erróneo.
Todo producto natural varía. El material de la nueva cosecha difiere del almacenado. Un origen o variedad diferentes alteran el tono y el tamaño. Un brillo superficial inesperado —habitual en el café tostado debido a la migración de aceite, y en algunos frutos secos— se interpreta como una variación que la máquina no ha aprendido a reconocer.
Si el aspecto de su materia prima ha cambiado y nunca se han restablecido los valores por defecto, se producen errores de clasificación.
Soluciones:
- Restablece la línea de referencia de variación aceptable para el material actual, en lugar de reutilizar una configuración obsoleta.
- Almacena las recetas por producto y por temporada, y reválidalas con cada nueva cosecha.
- Considera el uso de modelos de reconocimiento entrenados. Los sistemas que aprenden a partir de numerosos ejemplos reales toleran la variación natural considerablemente mejor que los enfoques de umbral único, y precisamente por eso son más importantes en el caso de los anacardos y el café de primera calidad, donde el rechazo excesivo supone un mayor coste. Conocimientos técnicos en aprendizaje profundo de IA para la clasificación.
Causa 6: roturas mecánicas que se disfrazan de mala clasificación
Especialmente relevante en productos frágiles. Si los materiales se dañan durante la manipulación —por una altura de caída excesiva, superficies de impacto duras o un traslado turbulento—, las piezas dañadas son auténticamente defectuosas y se rechazan correctamente. Los operadores perciben esto como un rechazo excesivo cuando, en realidad, se trata de un daño generado en fases anteriores del proceso.
Diagnóstico. Haz pasar una cantidad conocida de producto con la expulsión desactivada. Cuantifica las roturas que entran frente a las que salen de la máquina. La diferencia corresponde al daño provocado por la máquina.
Soluciones. Reducir las alturas de caída, añadir superficies de grado alimentario que absorban los impactos en las transiciones, eliminar las transiciones bruscas en el transporte, reducir la presión del expulsor y valorar si una plataforma de tipo cinta se adapta mejor al material que la caída libre; véase la comparación entre la rampa y la cinta transportadora.
Orden de diagnóstico sistemático
Trabaje siguiendo esta secuencia. Cada paso es económico y la mayoría de los problemas se resuelven en el tercer paso.
```
- Mide el arrastre de referencia → establece la cifra
- Limpia todos los componentes ópticos y vuelve a medir → a menudo se resuelve por completo
- Comprueba y reduce la velocidad de alimentación hasta el 60-75 % de la capacidad nominal → la causa real más común
- Verifica la calidad del suministro de aire y reduce la presión → la segunda causa más común
- Inspecciona si hay válvulas de expulsión con fugas o lentas → sustituye las unidades identificadas
- Revisar la sensibilidad frente a los defectos no detectados → encontrar el óptimo económico
- Restablecer la variación de referencia para la producción actual → si ha cambiado el material
- Mida las roturas mecánicas con la expulsión desactivada → si el producto es frágil
```
Cambia una variable cada vez y vuelve a medir el arrastre después de cada cambio. Los cambios simultáneos hacen que los resultados sean ininterpretables, y así es como los ajustes aceptables se van desviando de forma permanente hacia ajustes deficientes tras meses de pequeños ajustes.
Prevención: mantener la solución
Una vez ajustado, proteger la mejora:
- Mide el arrastre mensualmente y anótalo. Un aumento gradual indica que se están gestando problemas antes de que aparezcan quejas sobre la producción.
- Limpia los componentes ópticos a intervalos adecuados para el material: como mínimo a diario, y con mayor frecuencia en el caso de productos aceitosos o polvorientos.
- Almacena y realiza copias de seguridad de los parámetros de funcionamiento para poder restaurarlos tras cualquier intervención. Esto se incluye en la lista de comprobación de mantenimiento.
- Revalídalo cada temporada con cada nueva cosecha. Este simple hábito evita la mayoría de las recurrencias.
- Considera el diagnóstico remoto cuando esté disponible, ya que permite detectar fallos incipientes antes; consulta la depuración remota y el IoT.
Preguntas frecuentes
¿Qué nivel de arrastre se considera normal?
Depende del producto, así que establece tu propia referencia en lugar de guiarte por una cifra publicada. Las líneas bien gestionadas suelen alcanzar un arrastre de un solo dígito, con algunas instalaciones por debajo del uno por ciento en materiales favorables. Si el tuyo es considerablemente mayor, la secuencia de diagnóstico anterior suele identificar la causa.
¿Reducir la sensibilidad causará problemas de calidad?
Puede hacerlo, por lo que debe realizar ajustes graduales y medir en ambas direcciones: la disminución del arrastre y el aumento de los defectos que se escapan. Deténgase en el punto en el que los defectos que se escapan empiecen a aumentar de forma significativa. Ese es su óptimo económico, y varía en función del valor del producto.
Mi arrastre es bueno por la mañana y empeora por la tarde, ¿por qué?
Se trata del clásico ensuciamiento óptico o de la deriva de la iluminación que se produce a lo largo del turno. Este patrón indica casi siempre que la frecuencia de limpieza es insuficiente para su material, o que hay problemas de estabilidad de la temperatura de los LED. Añada una limpieza a mitad del turno y compruebe si desaparece el empeoramiento de la tarde.
¿Pueden las piezas desgastadas provocar un rechazo excesivo?
Sí, sobre todo las válvulas eyectoras. Una válvula que responde con lentitud sincroniza mal su pulso, y una que tiene fugas altera el material cercano. Las pruebas mensuales de las válvulas permiten detectar el deterioro antes de que afecte de forma significativa al rendimiento.
¿Está esto cubierto por la garantía?
La configuración y la presentación no son cuestiones de garantía, sino operativas. El fallo de un componente original sí lo suele ser. Sin embargo, cabe señalar que la mayoría de los rechazos excesivos no se deben a un fallo de los componentes, por lo que es posible que una visita del servicio técnico no detecte ningún problema mecánico. Realiza primero un diagnóstico; suele ser más rápido y más barato.
Hemos cambiado de variedad y los rechazos se han disparado, ¿es normal?
Es totalmente previsible. Las diferentes variedades tienen características de apariencia distintas, por lo que la máquina evalúa el nuevo material según criterios obsoletos. Vuelve a establecer la variación de referencia para el material actual y guárdala como una receta independiente. Por eso es importante la gestión de recetas cuando se procesan múltiples variedades.
Cómo obtener ayuda para tu caso concreto
El exceso de rechazos se puede diagnosticar. Sigue la secuencia anterior, cambia un factor cada vez y mide los resultados. La mayoría de los casos se resuelven ajustando la limpieza, la velocidad de alimentación o la presión de aire, sin que ello suponga ningún gasto.
Revisa las directrices de configuración por material en toda la gama de productos, comprende la relación coste-beneficio en la guía de retorno de la inversión y, si deseas una segunda opinión específica para tu línea, ponte en contacto con nuestro equipo técnico con los detalles de tu material y la cifra de arrastre medida.