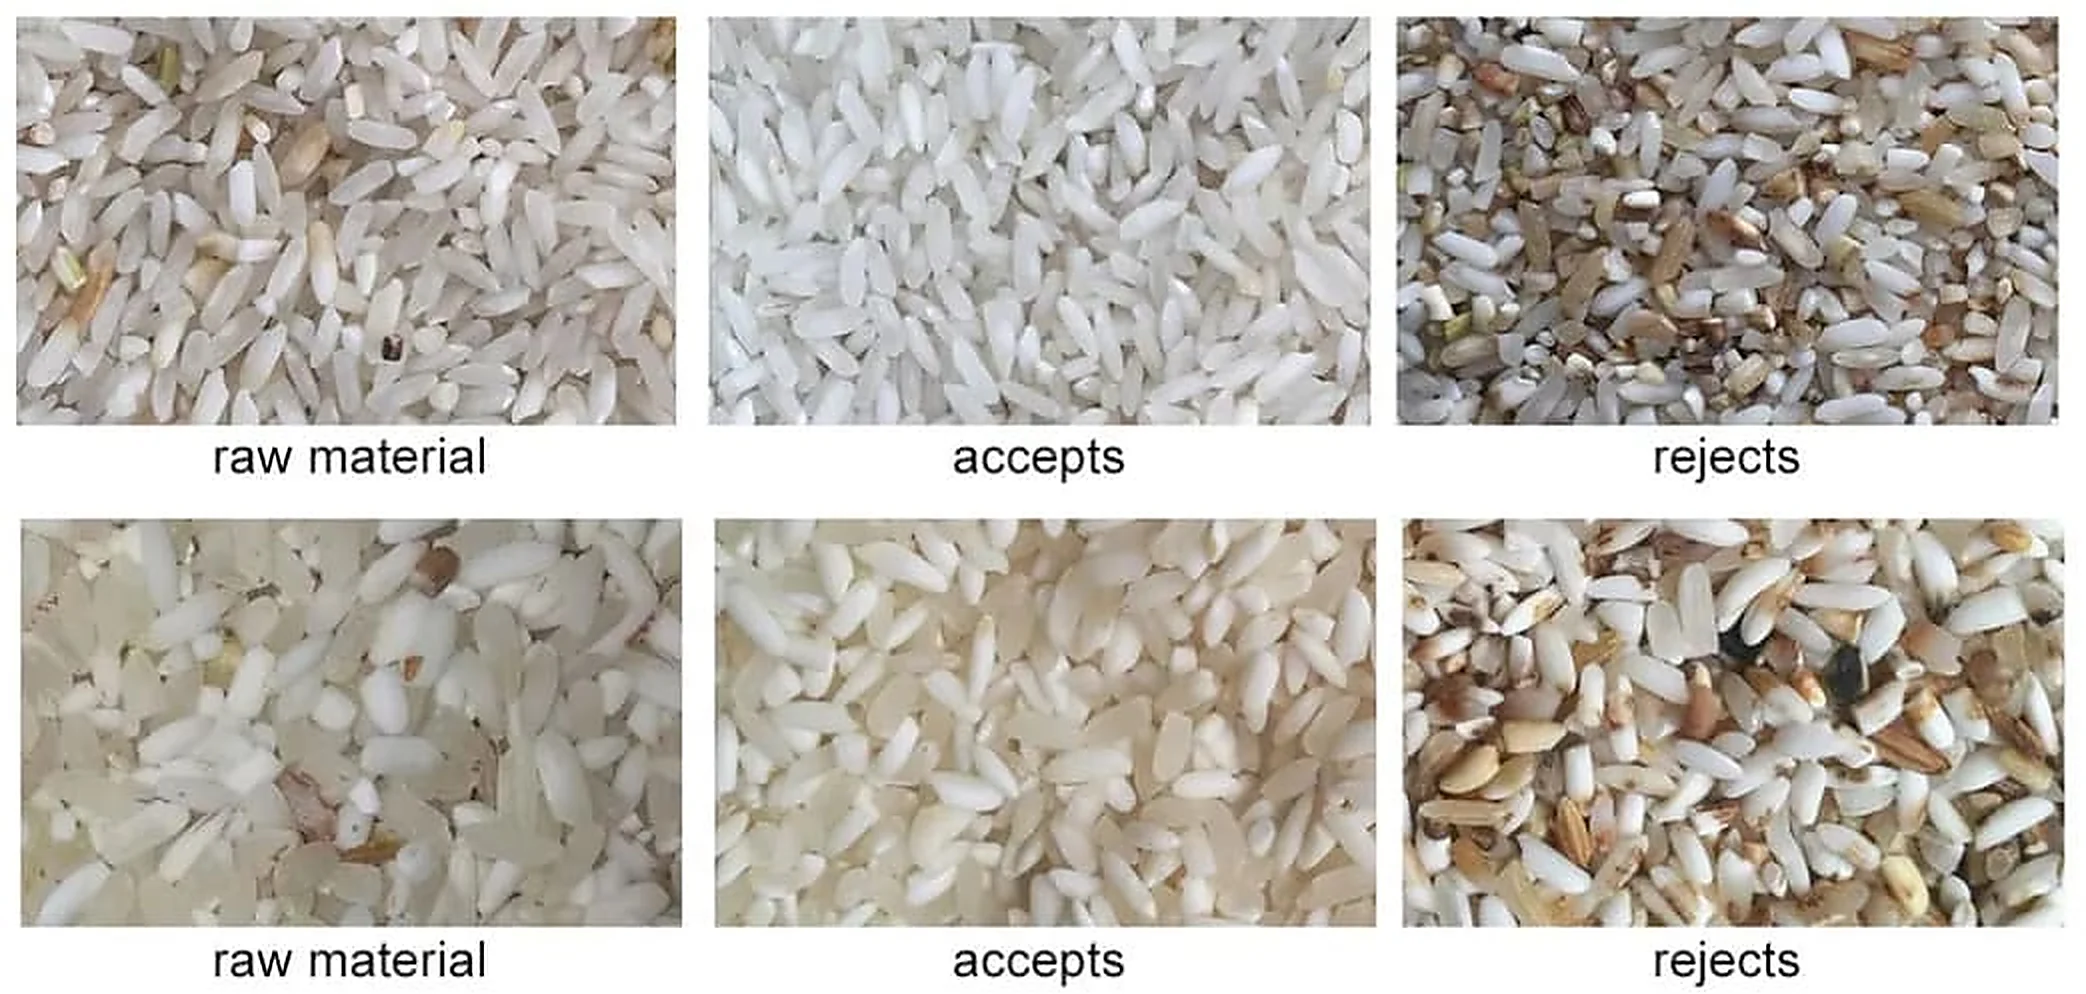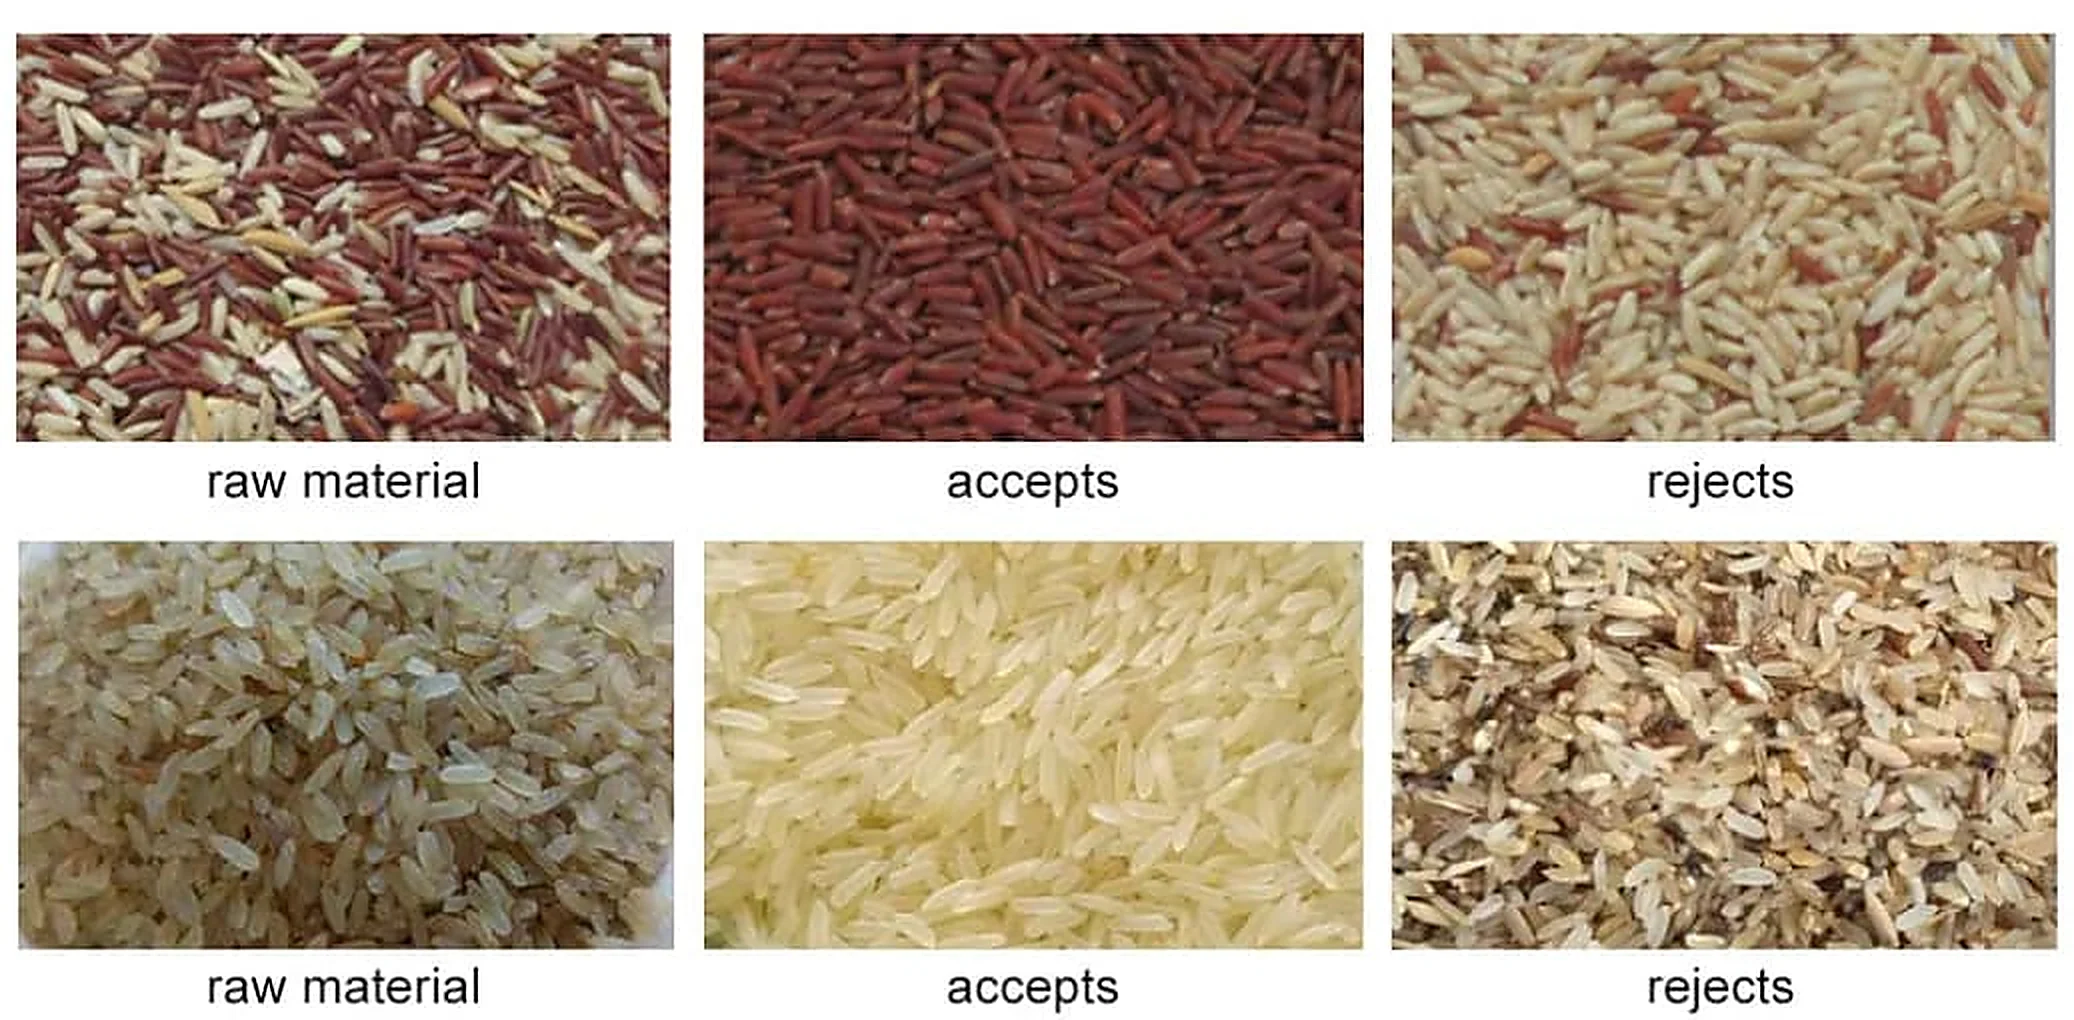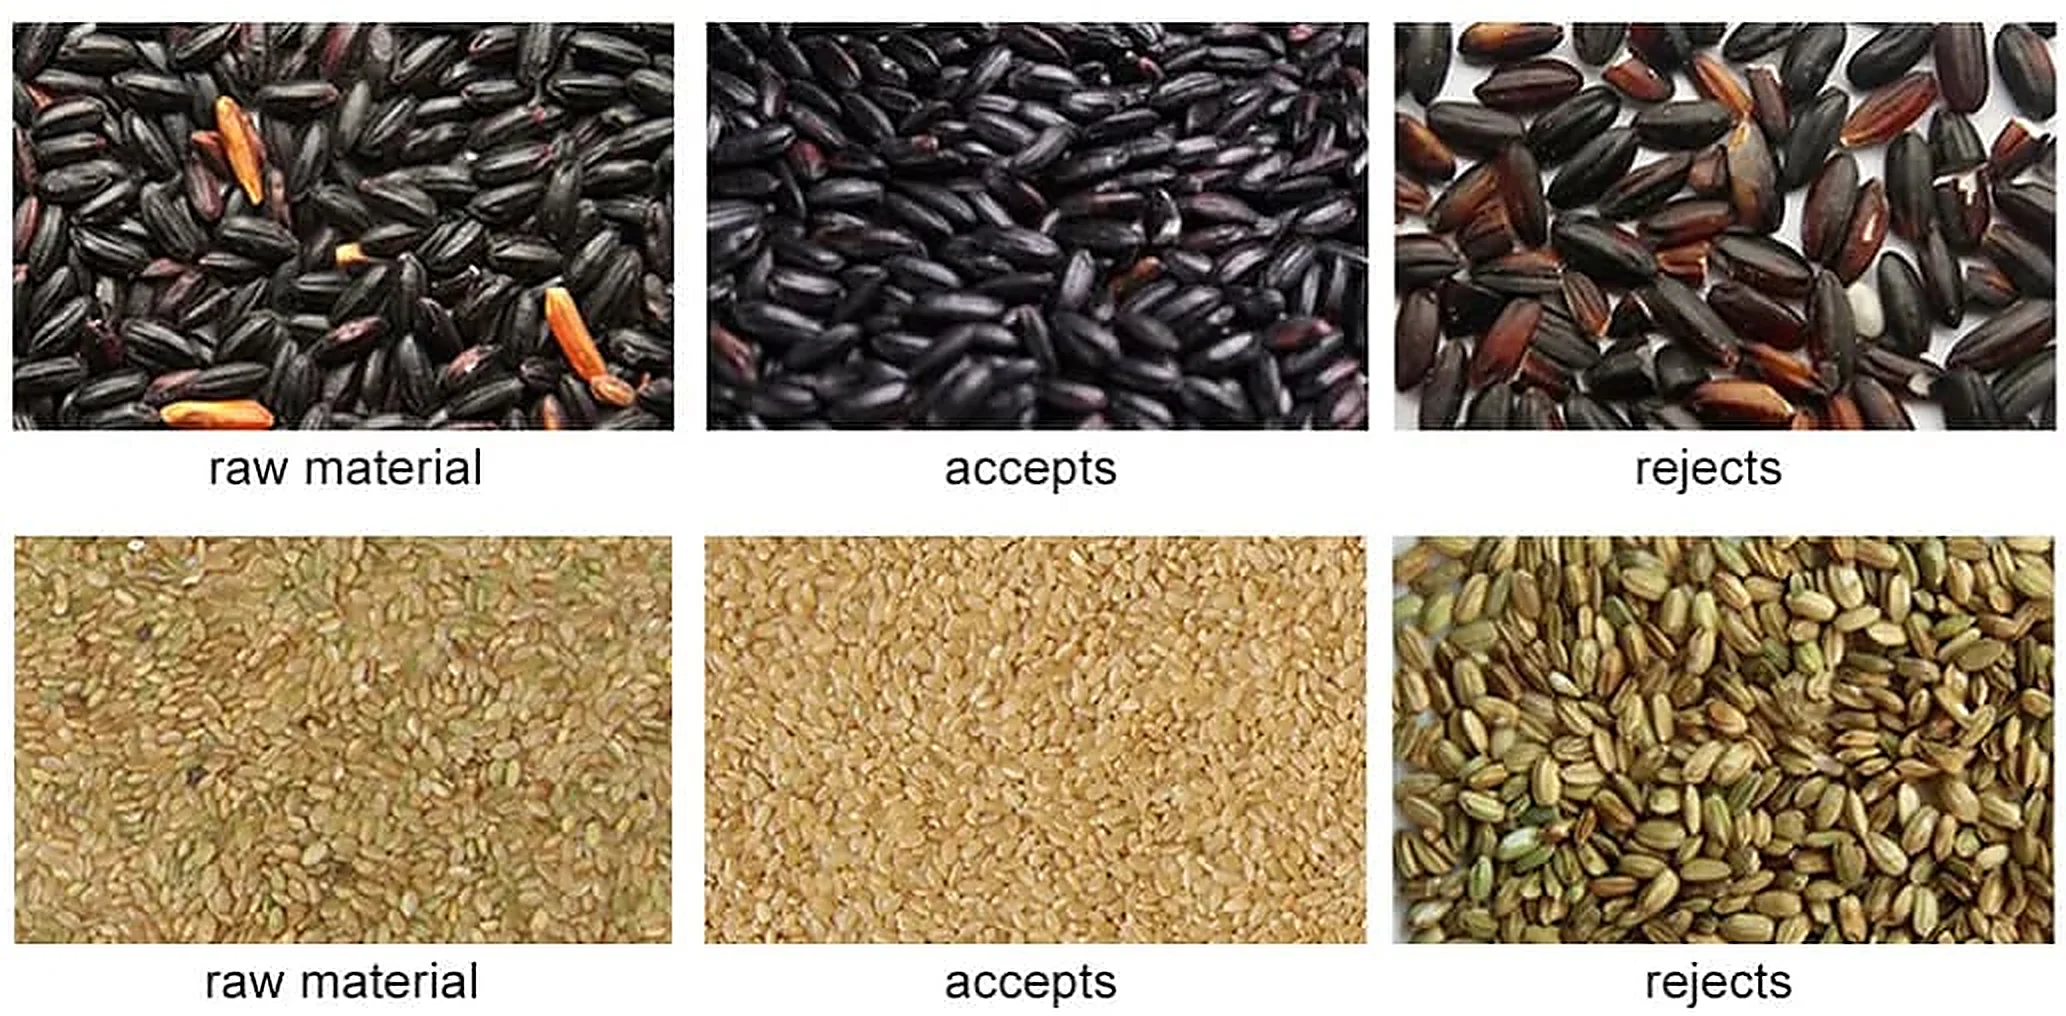
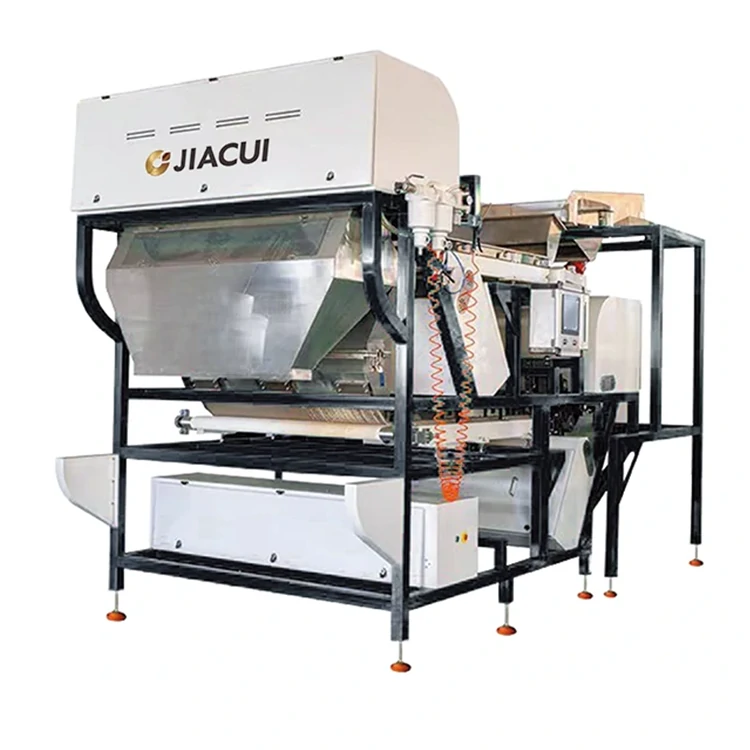
La queja que con más frecuencia nos llega de los molinos de arroz no es «la máquina se ha parado». Es «la máquina está desechando demasiado arroz bueno». Una clasificadora que funciona perfectamente pero expulsa en exceso está destruyendo margen silenciosamente en cada turno y, como nada está averiado, nadie lo investiga.
Este artículo repasa los siete fallos que provocan un arrastre elevado y defectos no detectados en las líneas de arroz, en el orden en que los encontramos en campo, seguidos de un plan de mantenimiento imprimible que puede entregar al supervisor de turno.
Primero, separe los dos síntomas
Antes de tocar cualquier ajuste, conviene establecer qué problema se tiene realmente. Tienen causas distintas y soluciones distintas, y los operarios habitualmente confunden uno con otro.
| Síntoma | Qué significa | Causa raíz habitual |
|---|---|---|
| Los defectos pasan (no detectados) | La detección no los ve | Óptica sucia, alimentación irregular, sensibilidad demasiado baja, receta incorrecta |
| Se expulsa arroz bueno (arrastre) | La detección o la eyección dispara con demasiada amplitud | Sensibilidad demasiado alta, temporización de válvulas, presión de aire, solapamiento en la alimentación |
| Ambos a la vez | Normalmente un problema de presentación o de aire | Picos de alimentación, aire húmedo, válvulas desgastadas |
Si ambos síntomas aparecen en el mismo turno, resista la tentación de cambiar primero la sensibilidad. La sensibilidad es un mando de software; la mayoría de los fallos que vemos en molinos de Pakistán, India y el Sudeste Asiático son mecánicos o neumáticos.
1. Problemas de suministro de aire: la causa más frecuente
Las válvulas de los eyectores funcionan con aire comprimido, y el polvo de arroz convierte el sistema de aire en un elemento de desgaste. Predominan tres modos de fallo:
- Inestabilidad de presión. Cuando la presión de línea cae durante un turno, la fuerza de eyección disminuye y el tiempo de apertura de la válvula se alarga para compensar, lo que golpea a los granos vecinos. El resultado son defectos no detectados y arrastre adicional, al mismo tiempo.
- Agua y aceite en la línea. Una filtración deficiente deja que el condensado y el aceite lleguen a las válvulas, provocando agarrotamientos y respuestas retardadas. Una válvula que dispara 2 ms tarde expulsa el grano siguiente al objetivo.
- Válvulas con fugas o desgastadas. Una válvula que no cierra del todo mantiene abierto un inyector y produce un chorro continuo y estrecho de arroz bueno hacia el flujo de rechazo. Es una de las formas de pérdida más invisibles en un molino.
Revise el sistema de aire antes de ajustar cualquier receta. Confirme la presión regulada en la máquina, purgue el depósito y los filtros según el calendario e inspeccione si hay válvulas que permanecen abiertas con la máquina en reposo. El principio de funcionamiento se describe en nuestra guía sobre el sistema de eyección.
2. Ventanas ópticas y espejos sucios
El salvado de arroz es oleoso y abrasivo. No se limita a atenuar la cámara: dispersa la luz y crea una neblina que la máquina interpreta como bajo contraste. De ahí se derivan dos consecuencias: los defectos reales caen por debajo del umbral de detección y los operarios suben la sensibilidad para compensar, lo que a su vez provoca expulsiones excesivas.
Por eso «limpiar el cristal» no es una tarea de limpieza doméstica, sino de calibración. Reglas prácticas:
- Limpieza por parte del operario en cada cambio de turno en las líneas de arroz. El salvado se acumula lo bastante rápido como para afectar de forma medible a la detección en un solo turno largo.
- Compruebe la cortina de aire. Si el flujo de aire protector es débil o está mal orientado, el polvo llega continuamente a las ventanas y ninguna frecuencia de limpieza bastará.
- Inspeccione las lámparas y las fuentes de luz con el mismo calendario. Las lámparas envejecidas desplazan la temperatura de color, lo que cambia en silencio lo que la máquina considera «amarillo».
3. Alimentación irregular y solapamiento de granos
Una clasificadora de color solo puede juzgar lo que ve individualmente. Cuando la alimentación se desborda, los granos se solapan y la cámara lee un promedio de dos o tres superficies. Los granos yesosos desaparecen en ese promedio y los granos amarillos parecen más pálidos de lo que son.
Causas frecuentes de una presentación irregular:
- Alimentador vibratorio demasiado lleno. Es el error más frecuente con diferencia. La velocidad de alimentación debe ajustarse para que la canaleta transporte una capa única y continua, no el máximo que la máquina admita.
- Desgaste o contaminación de la canaleta. Las superficies rugosas o sucias hacen que los granos reboten, creando huecos y aglomeraciones aguas abajo.
- Formación de puentes en la tolva. El arroz puede formar un puente sobre el alimentador, generando un patrón de escasez seguido de sobrecarga que parece un fallo de la máquina.
- Inestabilidad del control de nivel. Si el nivel del depósito amortiguador oscila, la densidad de alimentación también.
Antes de modificar cualquier valor de sensibilidad, observe la canaleta durante un minuto completo. Si la capa no es uniforme, ningún cambio de parámetro arreglará el resultado. La física del proceso se explica en presentación del material y sistemas de alimentación.
4. Sensibilidad subida para enmascarar otro problema
La sensibilidad es el ajuste al que los operarios recurren primero y al que deberían recurrir en último lugar. En arroz, subir la sensibilidad para atrapar unos pocos defectos restantes suele costar mucho más grano bueno que el valor de los defectos recuperados: la clásica contrapartida que produce un arrastre elevado.
Un enfoque disciplinado:
- Corrija primero la óptica, el aire y la alimentación. Después evalúe si la sensibilidad necesita realmente cambiar.
- Cambie un parámetro a la vez y vuelva a pesar ambos flujos. Si no se puede medir el cambio, no se puede gestionar.
- Guarde recetas por producto. El arroz blanco, parbolizado, basmati y coloreado no deberían compartir un mismo ajuste.
La disciplina de medición en sí se trata en cómo corregir el rechazo excesivo.
5. Receta incorrecta o copiada
Las recetas migran entre máquinas y entre productos. Una receta copiada de arroz blanco y aplicada a arroz parbolizado clasificará granos ámbar normales como defectos y producirá un arrastre enorme. Una receta copiada de otro origen puede estar ligeramente desajustada en el espacio de color y causar una pérdida crónica de bajo nivel que nadie advierte.
Construya las recetas a partir de su propio material: procese el lote, inspeccione el flujo de aceptados y el de rechazos, y ajuste la referencia hasta que el flujo de rechazo esté concentrado en lugar de diluido.
6. Desgaste mecánico en los puntos de transferencia
Las canaletas desgastadas, los alimentadores desalineados y los cangilones dañados del elevador no causan errores de clasificación directamente: causan roturas. Y las roturas generan granos partidos que, a su vez, o no superan el grado o son expulsados como defectos, sumándose al arrastre aparente.
En basmati y otros arroces de grano largo, se trata de una pérdida oculta significativa. Inspeccione los puntos de transferencia mensualmente y trate un aumento del contenido de partidos como una señal mecánica antes de darlo por un problema de clasificación.
7. Deriva ambiental y eléctrica
Los molinos de arroz son calurosos, húmedos y polvorientos. Los cambios de temperatura ambiente afectan a los sensores de las cámaras y a la salida de luz; una alimentación eléctrica inestable afecta a ambos. Los síntomas aparecen como una máquina que «funciona por la mañana y se desajusta por la tarde».
Medidas correctivas de bajo coste:
- Mantenga el armario de control sellado y filtrado, y compruebe que la refrigeración del armario funciona.
- Utilice estabilización de tensión si el suministro de la planta fluctúa.
- Recalibre después de cualquier sustitución de lámpara y déjelo registrado.
- Procese periódicamente una muestra de referencia por la máquina y compárela con el resultado anterior: una sencilla prueba de deriva que detecta la mayoría de estos problemas antes que el comprador.
Lista de comprobación diaria, semanal y mensual
Imprima esta lista y fíjela en la máquina. El valor está en la rutina, no en el documento.
| Frecuencia | Tarea | Por qué importa |
|---|---|---|
| Cada turno | Limpiar las ventanas ópticas y los espejos | La neblina de salvado es la principal causa de defectos no detectados |
| Purgar el filtro / depósito de aire | El condensado provoca agarrotamiento de válvulas | |
| Vigilar que la canaleta tenga una alimentación uniforme de una sola capa | El solapamiento destruye la detección de bajo contraste | |
| Pesar muestras de aceptados y rechazos | Solo la medición revela la deriva del arrastre | |
| Semanalmente | Comprobar la presión de aire regulada en la máquina | Una caída de presión provoca defectos no detectados y expulsiones excesivas |
| Inspeccionar las válvulas en busca de inyectores que queden abiertos | Pérdida continua y silenciosa hacia el rechazo | |
| Verificar el caudal de la cortina de aire | Una cortina débil significa polvo constante en la óptica | |
| Mensualmente | Inspeccionar canaletas y puntos de transferencia en busca de desgaste | El desgaste genera partidos que parecen fallos de clasificación |
| Comprobar las horas de lámpara y la estabilidad del color | Las lámparas envejecidas desplazan el umbral del amarillo | |
| Realizar una prueba de deriva con muestra de referencia | Detecta la deriva de calibración a tiempo | |
| Revisar las recetas frente a los lotes actuales | Los cambios de origen exigen actualizar las recetas |
Una versión más extensa, con partidas de temporada, se encuentra en nuestra lista de comprobación de mantenimiento de la clasificadora de color.
Cuando el problema es la máquina, no los ajustes
Si la óptica está limpia, la alimentación es uniforme, el aire es estable y la receta es correcta, y aun así el arrastre sigue siendo elevado, el límite suele ser el hardware: resolución del sensor, diseño de la iluminación o respuesta de las válvulas. En máquinas antiguas, se trata de un techo real que ningún ajuste conseguirá mover.
En ese punto, la cuestión pasa a ser económica más que técnica. Compare el valor anual del arroz que se está perdiendo con el coste de una máquina diseñada para clasificar arroz de bajo contraste. En un molino que trabaja varios turnos, esa comparación suele resolverse rápido: una mejora de medio punto porcentual en el arrastre ya supone un importe significativo.
Preguntas frecuentes
¿Por qué la clasificadora de arroz empuja arroz bueno hacia el flujo de rechazo?
Compruebe, por este orden: la estabilidad de la presión de aire, las válvulas que quedan abiertas, la sensibilidad demasiado alta y el solapamiento en la alimentación. Aproximadamente tres cuartas partes de los casos que vemos son neumáticos o de presentación, no de software.
¿Con qué frecuencia deben limpiarse las ventanas ópticas?
En cada cambio de turno en arroz. El salvado de arroz es oleoso y se acumula rápido; un turno completo sin limpieza degrada de forma medible la detección de granos yesosos.
¿Una sensibilidad más alta retira más defectos?
Retira más de todo, incluido arroz bueno. En arroz de margen ajustado, el coste del arrastre supera normalmente el valor de los defectos adicionales capturados. Corrija primero las causas físicas.
¿Qué proporción de arrastre cabe esperar?
Depende de la máquina, de la carga de defectos y de la receta. Solicite la cifra con su pureza objetivo, no la precisión que encabeza la ficha. Si un proveedor no puede indicar el arrastre en una condición definida, su afirmación de precisión no es comparable.
Siguiente paso
Recorra la lista por orden: aire, óptica, alimentación y, por último, ajustes. La mayoría de los molinos recupera una parte medible del arroz perdido sin comprar nada.
Consulte las bandas de capacidad en la gama de clasificadoras de color para arroz y granos si su máquina actual está en su límite de hardware, y lea la guía sobre el rechazo excesivo para conocer el método de medición. Si desea que revisemos sus ajustes y su flujo de rechazo, envíenos una muestra y sus parámetros actuales.